LANGUAGE
Egy 90 mm-es, 380 kg/h-s extruder PVC-burkolathoz gyakran 330 kg/h-ra áll be, ha a sor három műszakban fut egy nagyobb töltőanyag-terhelésű keveréken – és a kezelő a szerszámot, a vákuumszivattyút vagy a csavart hibáztatja. A legtöbb specifikáció-áttekintésben, amelyen ülünk, az eltérést hónapokkal korábban zárták be, amikor egy csavargeometriát választottak ki az egyik vegyülethez, és később felkérték a vonalat, hogy futtasson egy másikat.
A rövid változat
A csigás extrudereket a keverék és a sor sebessége alapján választják ki, nem a névleges tonnatartalom alapján. A PVC szigetelés és burkolat kényelmesen illeszkedik egy 20–24:1 L/D egycsavarhoz, 2,5–3,5 nyomóaránnyal. A PE és XLPE szigetelés nagy vezetéksebességnél barázdált előtolást, 25–30:1 L/D-t és gátszakaszt igényel az olvadékhőmérséklet lapos tartása érdekében. Párosítsa össze ezt a három változót, és a legtöbb átmérő-sodródási és kimeneti stabilitási panasz megválaszolásra kerül, mielőtt az első keverékdob kinyitná.
Az alábbiakban bemutatjuk, hogy a geometria hogyan térképezi fel a kábelvonalat, mely számok tartoznak a beszerzési specifikációhoz, valamint az ellenőrzések, amelyek stabilan tartják a kimenetet a harmadik évben.
Mit csinál valójában a csavar a hordóban
Egyetlen csavar három feladatot végez egy fordulat alatt: hideg granulátumot továbbít, megolvasztja a fűtött hordófalhoz, és az olvadékot egy törőlemezen keresztül a keresztfejbe pumpálja olyan nyomással, amely elegendő a falvastagság megtartásához. Minden munka a saját zónájában él, és minden zónát a repülési mélység határoz meg.
Takarmányzóna
Mélyrepülések, nagyjából 0,12-0,18 D. Feladata a térfogati továbbítás, így a kimenet követi a granulátum térfogatsűrűségét és a pellet alakját. Ez az a zóna, amelyet a hornyos hordó stabilizálására terveztek.
Tömörítési zóna
A repülési mélység az előtolástól az adagolási mélységig csökken. A kettő közötti arány a tömörítési arány; túl alacsony és meg nem olvadt részecskék érik el a szerszámot, túl magas és nyírási hevítés 15-25 °C-kal növeli az olvadékot.
Mérési zóna
Állandó sekély mélység, jellemzően 5-8 D hosszú. Ez a szivattyú, és annak nyomásstabilitása jobban befolyásolja az átmérőtűrést, mint bármely más vezérlőkör.
Törőlemez és keresztfej
A szitacsomagok 15–30 MPa ellennyomást hoznak létre. A nyomószerszám kezeli a szigetelést, a csőszerszám kezeli a burkolatot; a csavar dönti el, hogy milyen egyenletesen töltődik valamelyik.
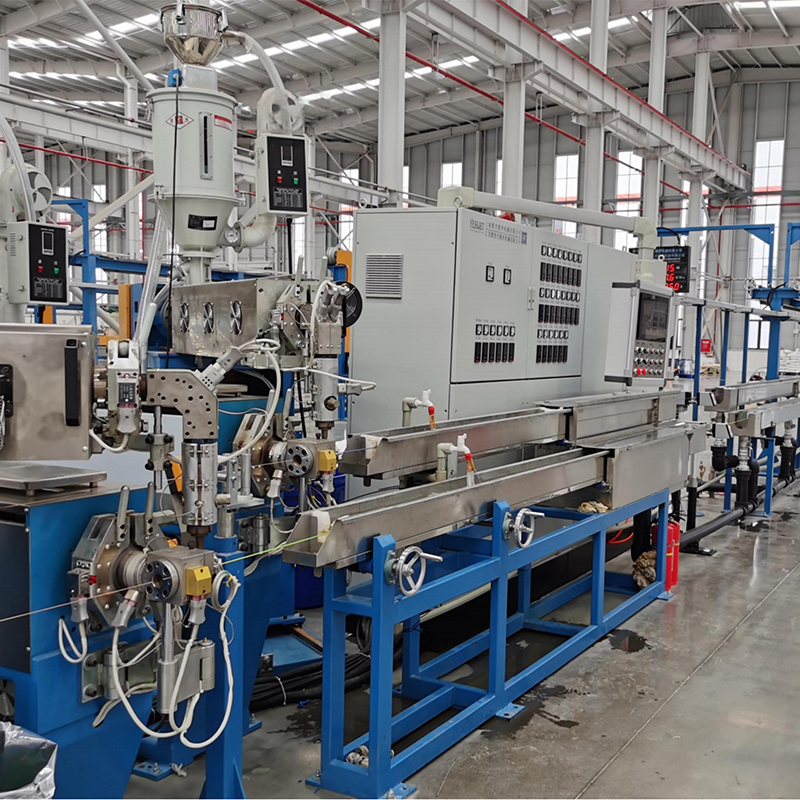
Lefelé a geometria nem számít többé, ha a vonal többi része nem tud lépést tartani. XLPE szigetelővezetéken a huzal és kábel extrudáló sor Egy alapjel-ablakban kell egyensúlyba hoznia a hordó hőmérsékletét, a mélyhűtési hosszt, a hajtótengely feszültségét és a felszívási sebességet, és a csavar csak az első láncszem ebben a láncban.
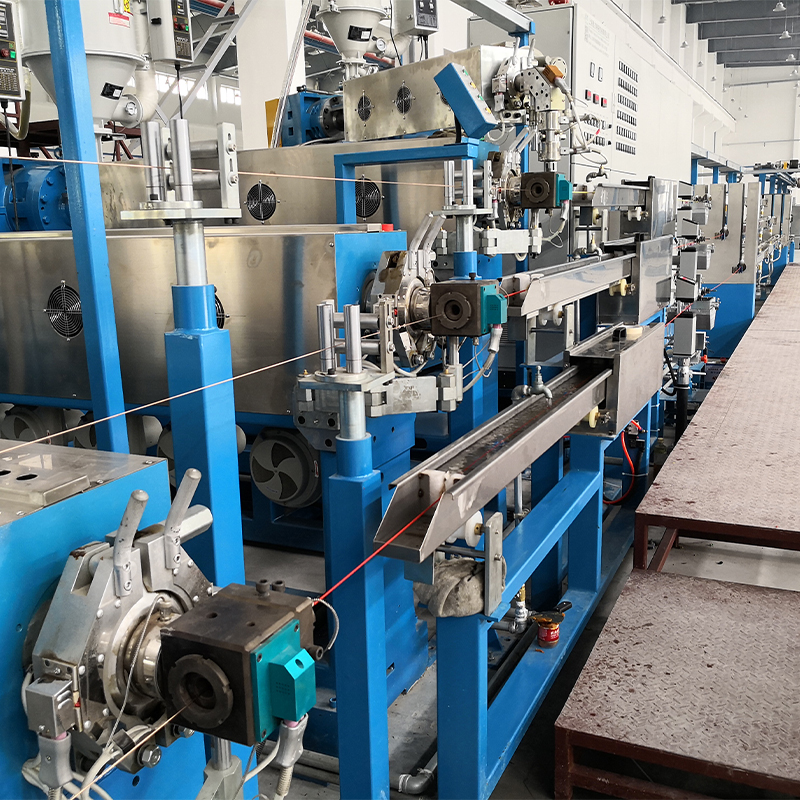 XLPE/PE kábelextruder hűtővíz tartállyal A térhálósított PE-vezetékeknél, ahol az olvadékot nem lehet átdolgozni, ez az integrált extruder és többrészes víztartály folyamatos szigetelést tesz lehetővé, szabályozott hűtéssel és stabil teljesítménnyel. Termék megtekintése →
A térhálósított PE növeli a tétet, mert az olvadékot nem lehet átdolgozni. A dedikált PE/XLPE gép hozzáillő vízvályúval szűk sávban tartja az olvadékot, és megakadályozza az idő előtti térhálósodást a hordóban, ami a meghibásodási mód, amely gélfoltokként jelenik meg a gyártási folyamat három napja után.
A kimenetet meghatározó számok csavarterveinek összehasonlítása
Ha két szállító ugyanazt az átmérőt ajánlja, a különbség az L/D, a kompressziós arány és az előtolás kialakításában van. Az alábbi tartományok azok, amelyeket leggyakrabban hasonlítunk össze a műszaki felülvizsgálat során.
Az indikatív tartományok a kábelvonal specifikációiból származnak; Aláírás előtt mindig erősítse meg a saját keverékén végzett bolti teszttel.
Az ikercsigás gépek dominálnak a PVC szárazkeveréses munkában, mivel az egymásba illeszkedő szárnyak öntörlőek, és előkeverési lépés nélkül továbbítják a port. A szigetelő vonalakon továbbra is az egycsavar nyer az olvadéknyomás-stabilitás és a kg/h költség tekintetében, ezért a választás általában nem a csavarszám, hanem a keverék alapján történik.
Amit az adatlap kihagy: hova megy csendben a kimenet
Az adattábla kimenetének mérése új csavarral, tiszta szitacsomaggal és leülepedett adagolótorokkal történik. A valódi vonalak öt kiszámítható helyen veszítenek átmenőképességből, és ezek közül csak az egyik a motor.
14%
Repülési engedély
9%
Képernyőcsomag csúszás
7%
Die korlátozás
6%
Torok sodródás
4%
Fűtőszalag
Indikatív teljesítményveszteség-hozzájárulás egy kétéves ablakon mérve, 90 mm-es szigetelési vonalon.
A repülési engedély a csendes. Egy új 90 mm-es csavar jellemzően 0,20–0,30 mm-es radiális hézaggal fut; durván 0,45 mm-en túl az olvadék visszacsúszik a repüléseken, a kimenet csökken és az olvadékhőmérséklet ugyanazon az alapértékeken emelkedik. Mivel semmi sem riaszt, a cseppet a vegyület hibáztatja. A szitanyomás-kúszás ugyanígy rejtőzik: a megszakítólemezen lévő növekvő nyomáskülönbség a legkorábbi figyelmeztetés arra, hogy a szivattyú a kelleténél keményebben dolgozik.
Ahol ezek a gépek ülnek a kábelgyártásban
Az általunk szállított kábelgyárakban az alábbi felosztás azt tükrözi, hogy az extruder kapacitása valójában hogyan oszlik meg a végtermékek szerint, nem pedig a gép mérete szerint.
PVC szigetelés és burkolat – 38%
PE és XLPE tápkábel – 31%
LSZH és tűzálló - 14%
LAN és kommunikáció – 11%
Különlegesség és hab – 6%
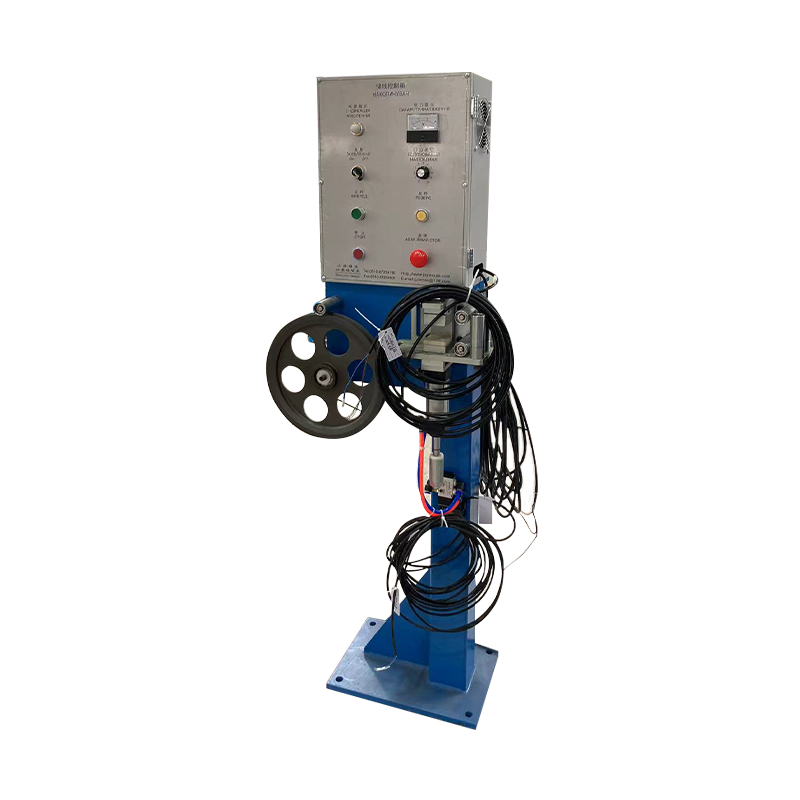
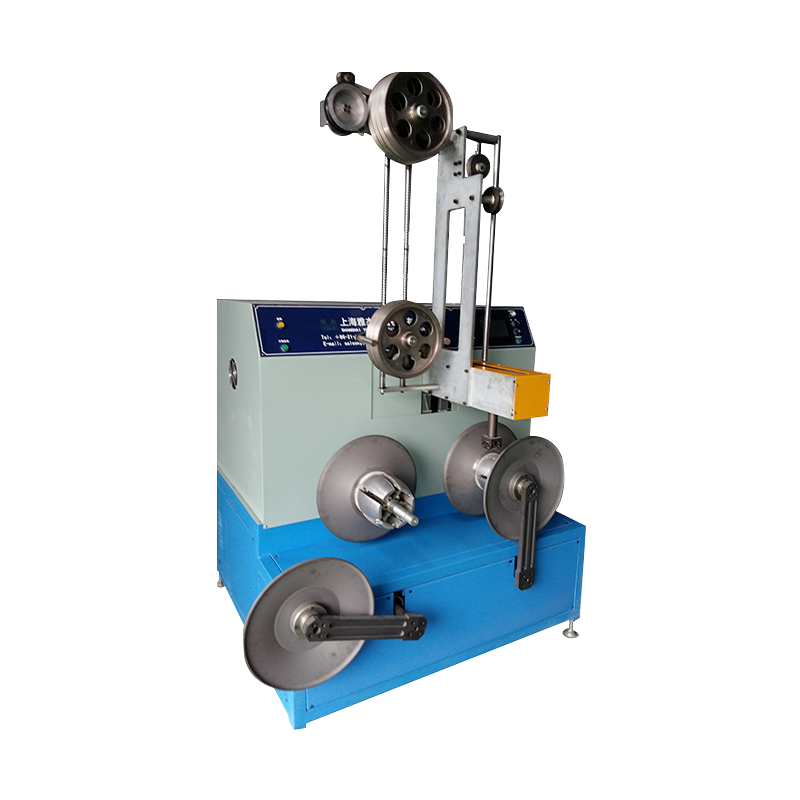
Az alkalmazás fontos, mert megváltoztatja, hogy a vonalnak mit kell tennie, amikor megáll. A burkolózsinórok elviselik az orsócsere rövid megállását; a finomhuzalos és a LAN-vonalak nem, és ott van Akkumulátor és táncoló rendszerek folyamatos extrudáló sorokhoz elnyerik a helyüket, egy puffer kábellel és állandó feszültséggel, miközben az alsó orsót cserélik.
Csavarextruder megadása: ötlépcsős ellenőrzés
Az üzembe helyezést túlélő beszerzési specifikáció általában ugyanazt a döntési sorrendet követi.
1. lépés – Rögzítse a keveréket a mennyiség előtt
Rögzítse az olvadási indexet, a töltőanyag-terhelést, a megengedett olvadékhőmérsékletet és a falvastagság-tartományt. Két olyan vegyület, amelyek hasonlónak tűnnek egy adatlapon, 4:1 különbséget igényelhetnek a tömörítési arányban.
2. lépés – Méretkimenet a szerszámon, nem az adattáblán
Vegye ki a szükséges kg/h-t a keresztfejnél a maximális vezetéksebesség mellett, és adjon hozzá 15%-os magassági teret a keverék változásához és a csavarkopáshoz.
3. lépés – Döntse el az adagolás kialakítását
A barázdált takarmány stabil kibocsátást vásárol szabadon folyó PE granulátummal; A sima furat elnézőbb az újracsiszolással és a könnyű PVC keverékekkel szemben.
4. lépés – Ellenőrizze a hajtást és a sebességváltót
Kérje a nyomatékgörbét a fordulatszám-tartomány alsó végén, és a sebességváltó szerviztényezőjét, amely túléli az elakadt képernyőcsomagot, nem pedig az állandósult terhelést.
5. lépés – Írja meg az elfogadási tesztet
Négy folyamatos óra az Ön keverékén, naplózott olvadékhőmérséklet, átmérőtűrés, fajlagos energia kWh/kg-ban és csavarhúzási mérés az átadás előtt.
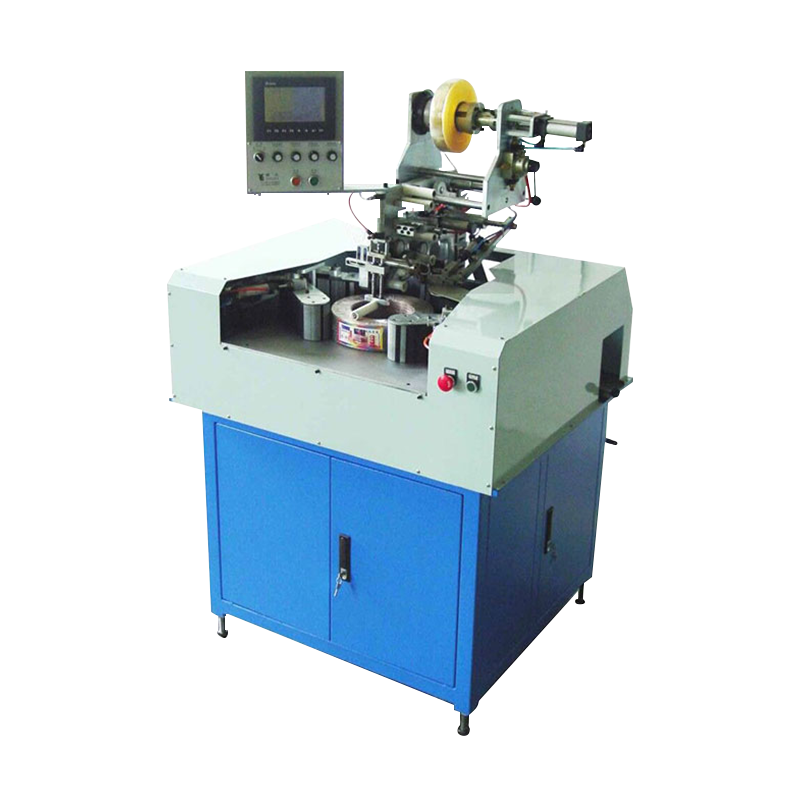
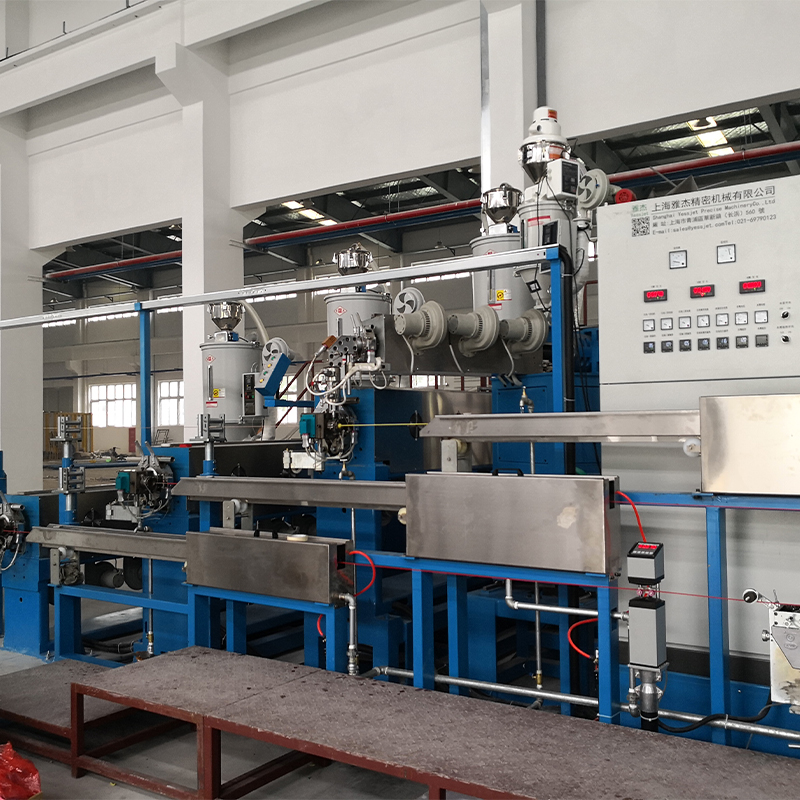 Teljesen automatikus PE/PVC nagy teljesítményű kábelextrudáló rendszer Új PE/PVC kábelvonal tervezésekor ez az integrált rendszer az automatikus kifizetést, a precíziós extrudálást, a hűtést, a le- és felszívást takarja a kézi beavatkozás csökkentése érdekében. Termék megtekintése →
Ahol ahelyett, hogy egyetlen gépet cserélnének ki, új vonalat terveznek, a hasznos kérdés az, hogy kié a kapcsolódási pontok – a hengerhőmérséklet, a hajtótengely feszessége, a tekercselés és a raklapozás –, mivel a legtöbb felfutási késés a nem megfelelő átadásokból ered.
A csavar őszinte tartása: karbantartás és megfelelőség
- 12 havonta mérje meg a radiális repülési távolságot és a hordó kopását; rögzítse az üzembe helyezési értékhez képest, így a trend, nem pedig az abszolút szám váltja ki a cserét.
- Minden műszakban naplózza az olvadékhőmérsékletet és a szitacsomag nyomáskülönbségét. Egy hét alatti 2 MPa emelkedés blokkolt csomag, nem vezérlési hiba.
- Cserélje ki a fűtőszalagokat készletként. Egy gyenge sáv hideg foltot hoz létre, amely el nem olvadt csíkként jelenik meg a szigetelésben.
- Öblítse ki a következő futtatáshoz illeszkedő keverékkel, ahelyett, hogy a hordót szárazon futná; a termikus kerékpározás az, ami elvetemíti a repüléseket.
- Tartsa igazodva a dokumentációt a szállított piachoz: elektromos biztonság és őrzés az elismert gépi szabványok szerint, valamint a kábeltételig visszavezethető anyag- és folyamatnyilvántartás.
Ezek egyike sem egzotikus, és egyik sem drága, ha a specifikációban szerepel. A költséges változat a második évben fedezi fel, hogy a csavart, az adagolótorkot és a szitacsomagot más-más személy választotta más-más feltételezés ellenére.
A gyakorlati megoldás: kezelje a csavart a keverősoros rendszer egybeillesztett részeként, írja be az L/D-t, a tömörítési arányt, az előtolás tervezését és a repülési távolságot, és tesztelje le mind a négyet, mielőtt a gép elhagyja a munkát. Ez az, ami elválasztja azt a vezetéket, amely egy évtizeden át 350 kg/h-t bír, attól, amelyik tizennyolc havonta új csavart igényel.