LANGUAGE
Két órával az éjszakai műszak után egy 90 mm-es extruder, amely 1 kV-os LLDPE szigetelésű kábelen fut, matt, enyhén hullámos felületet kezdett produkálni. A csavar sebessége állandó volt, az átmérőszkenner néhány másodpercenként korrigált, és a fejnyomás 18 barral a reggeli alapvonal fölé emelkedett. A hordó beállítási pontjait egyszerűen átmásolták egy LDPE-feladatból: 165/175/185/190 °C 195 °C-os szerszámmal.
Nem a vegyülettel volt a probléma. A hőmérsékleti ablak volt. Az LLDPE melegebben és laposabban fut, mint az LDPE, és mindkét irányban megbünteti a hibákat: a túl hideg olvadatlan géleket és nyomáshullámokat hagy maga után, a túl meleg pedig nyáladzást, oxidációt és mérhetően gyengébb szigetelőfalat okoz.
A rövid válasz
között megolvad az LLDPE 120 és 130 °C , de olvadásponti hőmérsékleten dolgozzák fel 180-230 °C . A matrica általában 10-20 °C-kal a mérési zóna felett helyezkedik el. A kábelszigeteléshez tartsa a mért olvadékot 205–215 °C-on, és soha ne hagyja 240 °C felett.
A működő LLDPE hőmérséklet-tartomány, zónánként
A 120-130 °C-os adat DSC-vel mért egyensúlyi olvadáspont. Megmondja, hol tűnnek el a kristályok, nem pedig azt, hogy a polimer hol folyik elég jól ahhoz, hogy bevonja a vezetőt 200 m/perc sebességgel. Az olvadás és a jó folyás között 60-90 °C rés van, és az alábbi profil az, ami valójában lezárja.
Két korrekció fontosabb, mint az abszolút számok. Először is, a fűtőszalag leolvasása 10-25 °C-kal a valós olvadékhőmérséklet alatt van a csavar nyírómelegítése miatt, így a 195 °C-os hordó 215 °C-os olvadékot szállíthat. Másodszor, az LLDPE nyíróhígító: az olvadékhőmérséklet emelése csökkenti a viszkozitást és a nyomást, de csökkenti az olvadékszilárdságot is, ami később a kúp megereszkedéseként és a kész tekercs oválisaként jelenik meg.
Miért kell egy 120–130 °C-os olvadásponthoz még mindig 200 °C-os szerszám?
Négy mechanizmus magyarázza az adatlap száma és a panelen lévő beállítási pontok közötti különbséget.
Keskeny olvadó ablak
Az LLDPE rövid láncú elágazási eloszlása miatt a legtöbb kristály nagyjából 10 °C-on belül megolvad. Nincs hosszú lágyulási fázis, mint az LDPE-nél, így a szilárd anyagból áramlásba való átmenet hirtelen történik, és a korai zónáknak már hőt kell szállítaniuk.
Viszkozitás, nem csak fázis
A teljesen megolvadt, de hideg olvadék még mindig túl viszkózus ahhoz, hogy egyenletesen eloszlassa a 2,5 mm-es szigetelőfal körül. A 200–225 °C-os szerszámhőmérséklet olyan mértékben csökkenti a viszkozitást, ahol a polimer ellazul, mielőtt elhagyná a szárazföldet.
A nyírási hő a költségvetés része
A PE-csavar töltését megolvasztó energia nagyjából egyharmada-fele mechanikai munkából származik, nem a fűtőszalagokból. Ez az oka annak, hogy egy elhasználódott csavarnak hirtelen 15 °C-kal többre van szüksége a panelen, hogy elérje ugyanazt az olvadási hőmérsékletet.
A tartózkodási idő meghaladja a csúcshőmérsékletet
A lebomlás az idő és a hőmérséklet szorzatát követi. A két percig 215 °C-on tartott olvadék rendszerint biztonságosabb, mint egy harminc másodpercig 245 °C-ra emelt olvadék lassú indításkor, amikor alacsony a teljesítmény és a polimer marad.
Hogyan hasonlítható össze az LLDPE az LDPE-vel, a HDPE-vel és az XLPE-vel
A legtöbb hőmérsékleti hiba a panelen a szomszédos receptek újrahasználatából származik. Az alábbi összehasonlítás megmutatja, milyen messze vannak egymástól az ablakok.
Ahol a hőmérsékleti problémák valójában megjelennek
Amikor egy LLDPE-vonal selejtet kezd generálni, az okok általában csoportosulnak. Az alábbi felosztás azt a mintát tükrözi, amelyet leggyakrabban az üzembe helyezési és hibaelhárítási látogatások során látunk: ez egy diagnosztikai súlyozás, nem pedig egy laboratóriumi statisztika.
34%
Olvadás túl hideg
27%
Olvadjon túl forró
21%
Halál és fej egyensúlyhiány
12%
Hűtőprofil
6%
Felvételi feszültség
A két hidegen olvadó meghibásodási módot érdemes elkülöníteni. A meg nem olvadt gélrészecskék kiemelkedő dudorokként jelennek meg, amelyek addig élnek, amíg az ügyfél le nem vágja a kábelt, míg a kiéhezett betáplálási zóna 20–40 bar közötti ciklikus nyomásingadozásokat és látható átmérősávokat okoz. A melegen olvadó meghibásodások másképp néznek ki: barna nyáladzás a talajon, enyhe ecetszagú vagy viaszos szag a fejben, és a szakítószilárdság előtt csökken a megnyúlás.
Miért olyan fontos a gyantaminőség, mint a hőmérséklet?
A világ LLDPE-jének nagyjából 60 százaléka filmre megy, nem kábelre. Ez az egyetlen tény megmagyaráz egy nagyon gyakori hibát: általános fóliát vásárolunk, mert olcsó és elérhető, majd egész héten harcolunk a zselék és a perzselés ellen a kábelvonalon.
film – körülbelül 62%
Kábelvegyületek - körülbelül 14%
Rotoformázás - körülbelül 11%
Fröccsöntés - körülbelül 7%
Csövek és egyéb - körülbelül 6%
A kábelminőségek eltérőek. Keressen szabályozott olvadási indexet egy szűk sávon belül, dokumentált antioxidáns csomagot, alacsony gélszámot és meghatározott térfogati ellenállást. Egy fóliaminőség elérheti ugyanazt a 120–130 °C-os olvadáspontot, de még mindig nem sikerül a 90 °C-os vízáztatás, mert az adalékcsomagot soha nem nedves elektromos öregítésre tervezték.
Indítási és leállítási sorrend, amely védi az ablakot
Az LLDPE hőmérséklet-szabályozása többnyire fegyelmi probléma, nem pedig berendezés probléma. Az alábbi sorozat körülbelül 45 percet vesz igénybe, és megakadályozza a műszakváltás során keletkező selejt nagy részét.
1. Ellenőrizze az érzékelőket. Minden hőelemet ellenőrizni kell egy kalibrált szondával. A 15 °C-os eltolódás az adagolózónán elegendő ahhoz, hogy az olvadékot riasztás nélkül kimozdítsa a tartományból.
2. Lassan áztassa. Melegítse fel hidegről 160 °C-ra, és tartsa 30-40 percig a csavar beindítása előtt. A gyors rámpák a fejet hűvösebben hagyják, mint a hengert, és az első órában túlfeszültséget produkálnak.
3. Tisztítás, majd rámpa. Tisztítsa meg az előző polimert PE öblítőszerrel, majd növelje meg a 15–20 ford./perc beállítási pontok eléréséig, miközben a szerszám nyitott az atmoszférára.
4. Olvassa el az igazi olvadást. Vizsgálja meg az olvadékot a szerszámnál, állítsa be az utolsó két zónát, és csak ezután növelje a vezetéksebességet 10 m/perc lépésekkel, miközben figyeli a fejnyomást.
5. Hagyja abba a tisztítást. Rövid megállások esetén a fűtőtestet tartsa 150 °C-on, ne kapcsolja ki; hosszú leállás esetén öblítse ki és húzza vissza a csavart, hogy elkerülje a hideg dugót.
6. Minden változás naplózása. Orsónként rögzítse az olvadékhőmérsékletet, a fejnyomást és a zsinórsebességet, így egy későbbi panasz egy adott futásra vezethető vissza.
Hardver, amely stabilan tartja az ablakot
A beállított pontok csak akkor maradnak fenn, ha a gép meg tudja ismételni azokat. Három hardverrészlet számít egy LLDPE vonalon: egy PE csavar megfelelő L/D-vel és egy záró- vagy keverőrésszel, egy megfelelő méretű szitacsomag, amely nem kényszeríti fel a nyomást, és egy matrica, amely elegendő hosszúságú az olvadék ellazulásához. Az alacsony nyomású, általános célú csavarok LLDPE-t futtatnak, de jellemzően 10-15 °C-kal több hőre van szükség ahhoz, hogy ugyanazt a felületi minőséget elérje, ami lerövidíti a hőbiztonsági határt.
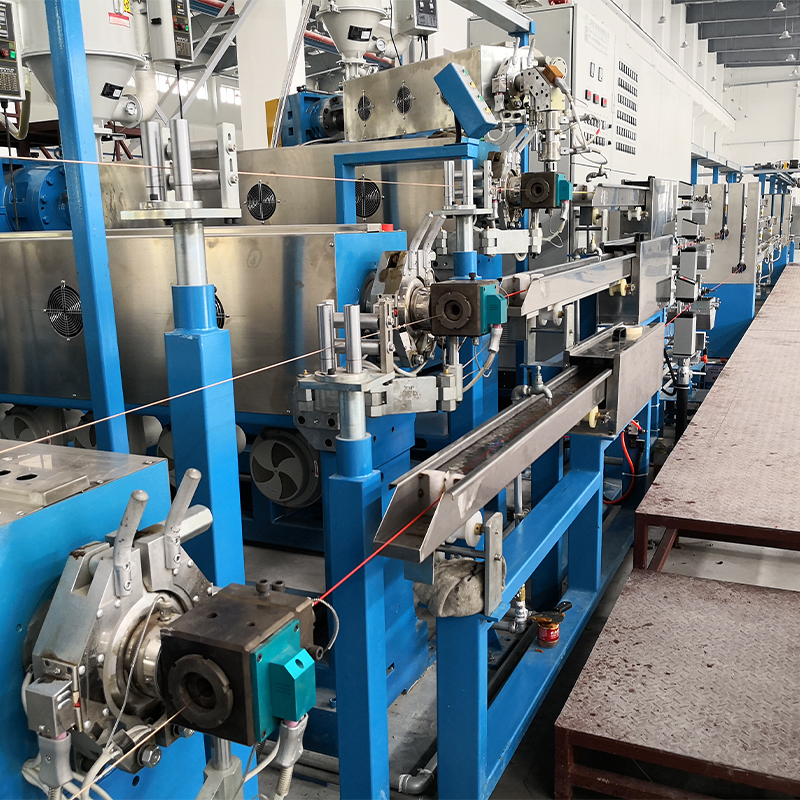
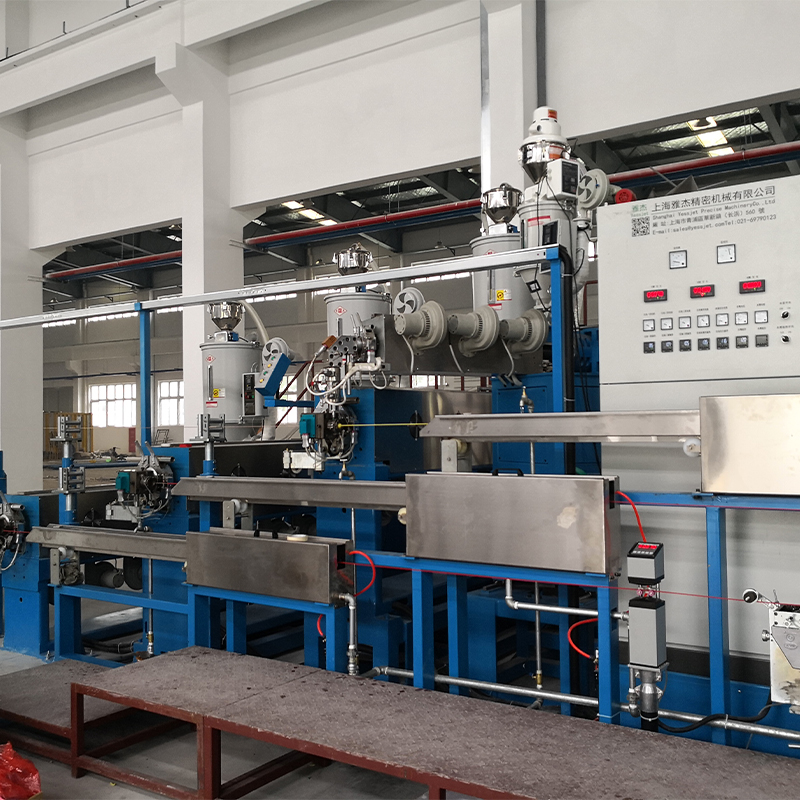 Nagy hatékonyságú PP, PVC és PE kábelextruder Többfunkciós extrudáló mag szigeteléshez és köpenyekhez, kompatibilis a PP-vel, PVC-vel és PE-vel, és energiatakarékos, nagy hozamú kábelgyártáshoz ajánljuk. Termék megtekintése →
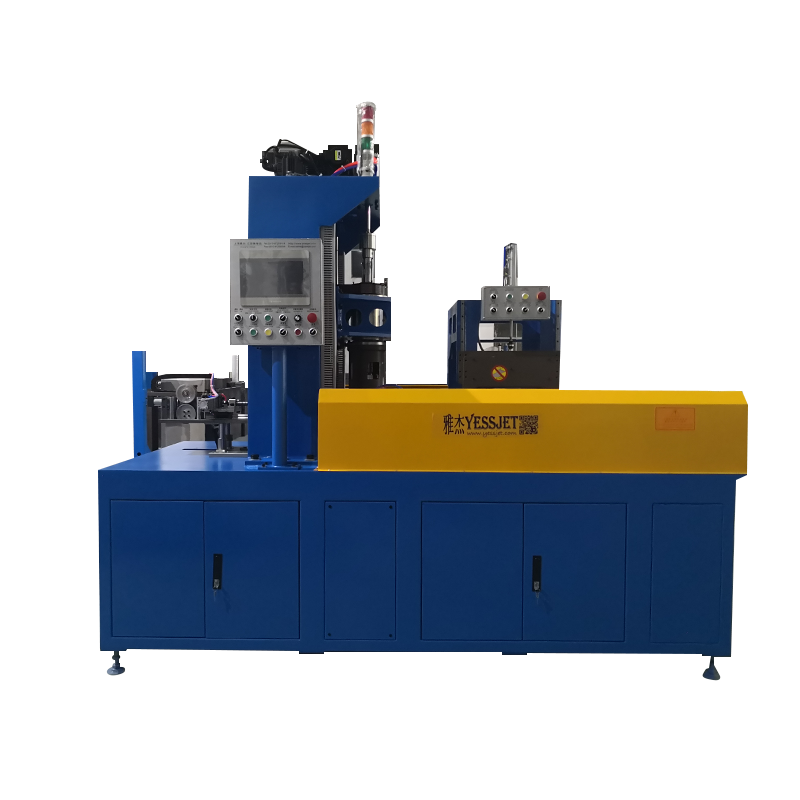
Ahol a kimenetnek állandónak kell maradnia a tekercsváltások miatt, a hőmérséklet-stabilitás és a vonal folytonossága ugyanaz a probléma. A Akkumulátor és táncoló rendszerek folyamatos extrudáló sorokhoz az extrudert fix csavarsebességen tartsa, miközben a felszedő oldal orsót cserél, ami eltávolítja az ismétlődő felfűtési és hűtési ciklusokat, amelyek az olvadék hőmérsékletének vándorlását okozzák.
Az extruder kiválasztása megérdemel egy saját felülvizsgálatot a hőmérsékleti profil véglegesítése előtt. Útmutatónk a nagy hatékonyságú PP, PVC és PE kábelextruderek lefedi a csavargeometriát, a kimeneti illesztést és az egygépes és az integrált vonalas konfigurációk közötti gyakorlati különbségeket.
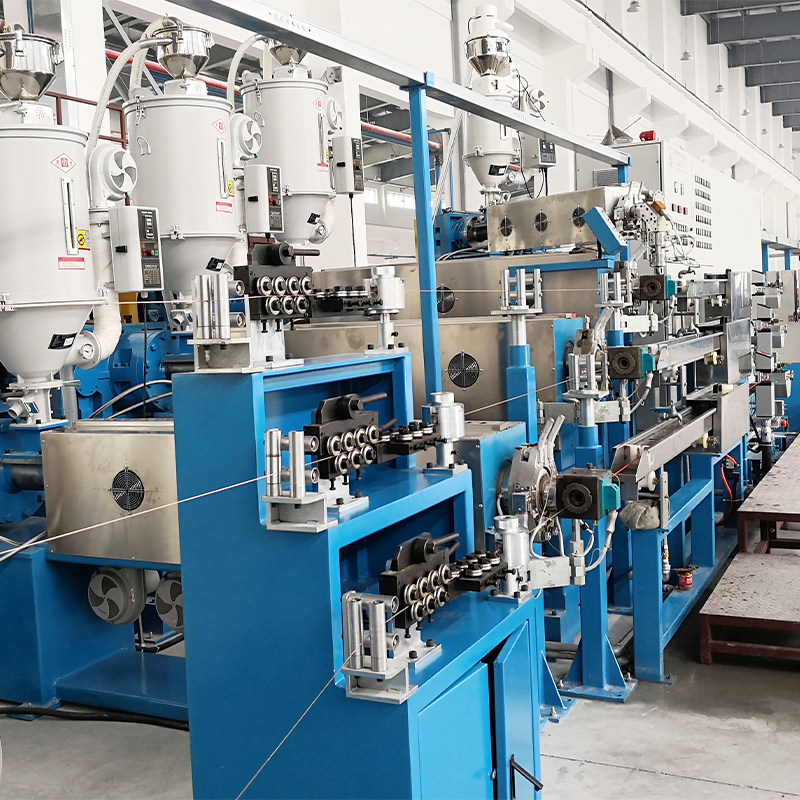
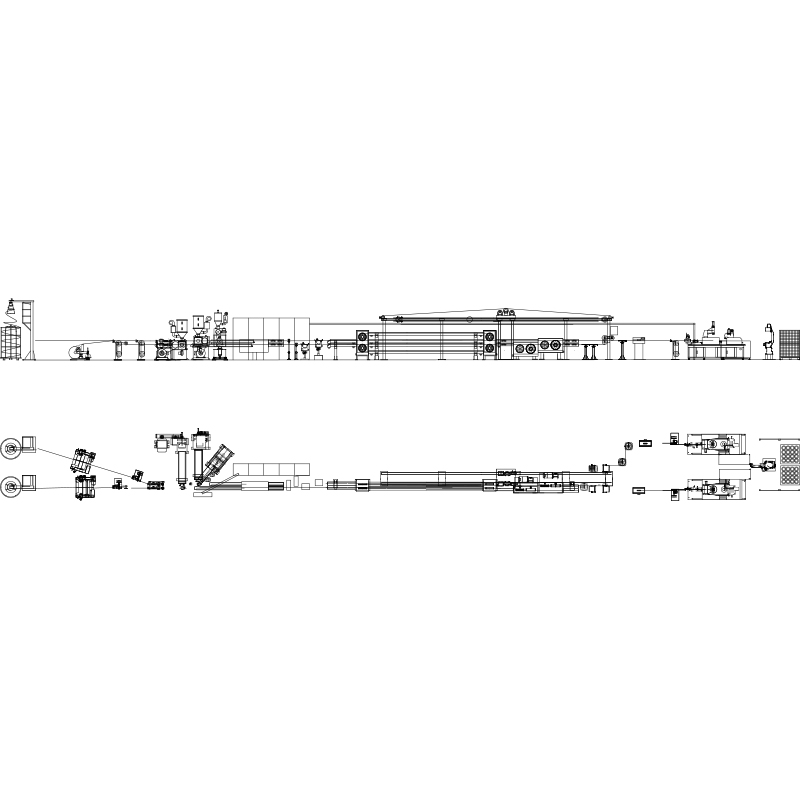 Huzal- és kábelextrudáló sor szigetelt és burkolt kábelekhez Automatizált vonal szigetelt vagy burkolt vezetékekhez és kábelekhez, amely egyesíti az anyagspecifikus extrudálást PLC-vezérléssel, valamint az utánfutó hűtő-, nyomtató- és felvevőberendezésekkel. Termék megtekintése →
Az alsó oldalon az olvadékhőmérséklet csak a fele a történetnek: a hűtővályú és a felszívási feszültség dönti el, hogy a szigetelés megtartja-e az imént gyártott szerszám méreteit. A néhány newtonon belüli feszültségszabályozó rendszer megakadályozza az ovalitást és a zsugorodást, amelyet a kezelők gyakran az extrudernek hibáztatnak.
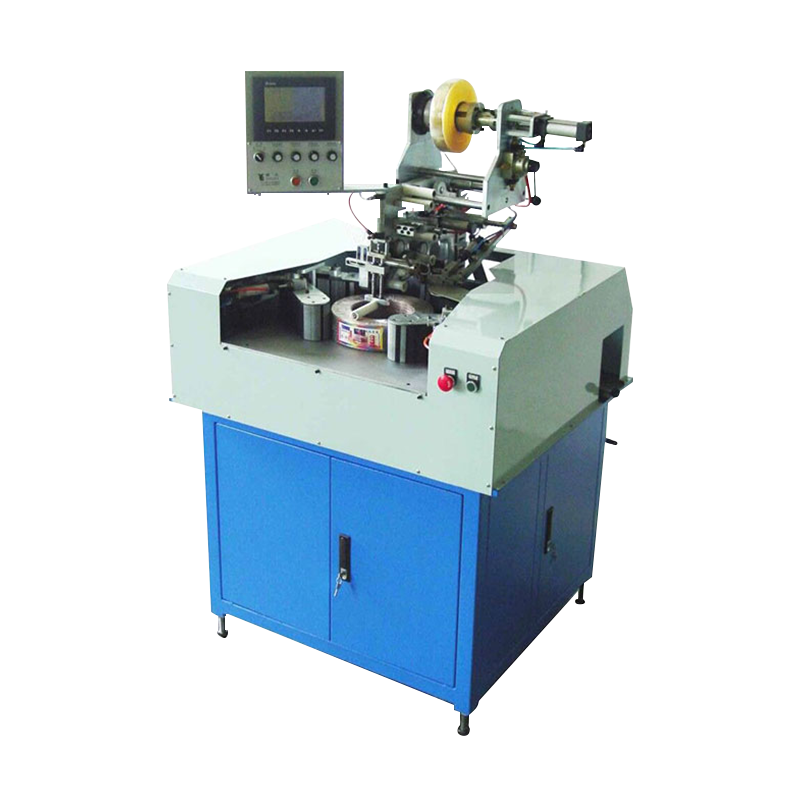
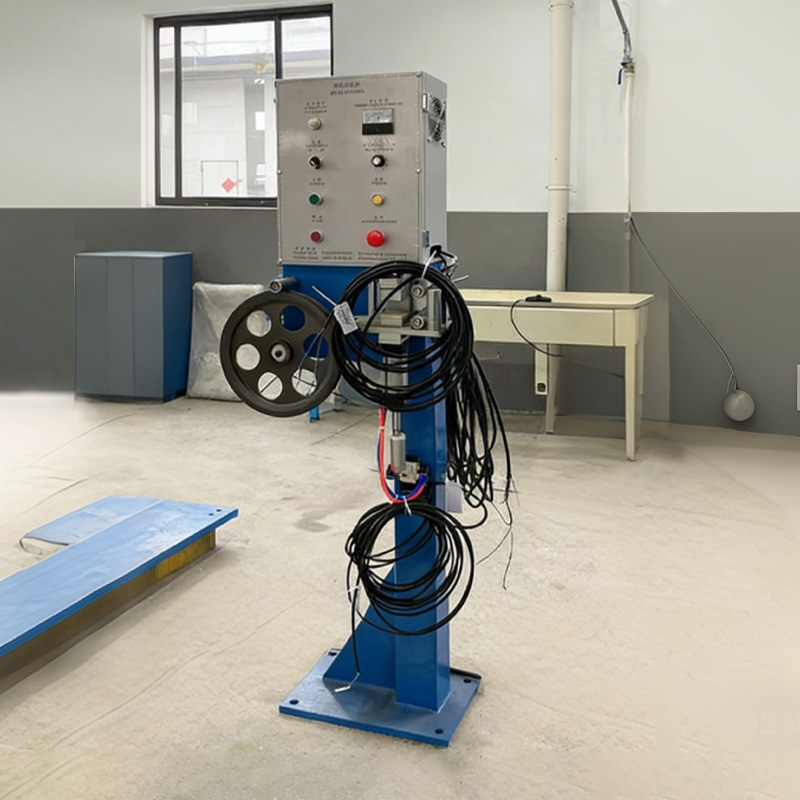 Vezeték- és kábelfeszesség-szabályozó rendszer tekercseléshez Kiegészítő rendszer, amely valós időben állítja be a kábel feszességét a tekercselés során, hogy megakadályozza a nyúlást, sérülést, laza tekercset és rendezetlen elrendezést. Termék megtekintése →
Karbantartás, nyilvántartás és megfelelőség
A hőmérsékleti ablak csak annyira megbízható, mint a hőelem körüli berendezés. Három karbantartási rutin tartja őszintén:
- Húzza meg újra a fűtőszalagokat, és negyedévente ellenőrizze az érintkezést; egy laza szalag hideg foltot hoz létre, amely helyesen olvassa az érzékelőt, és rosszul olvas az olvadékban.
- Ellenőrizze a hőelemeket és a vezérlőket egy referenciaszondával évente kétszer, és mindig csavar- vagy hengercsere után.
- Kövesse nyomon a gélszámot és a szitanyomás növekedését gyártási tételenként; az állandó olvadékhőmérséklet melletti növekvő nyomástrend általában szennyeződésre vagy csavarkopásra utal, nem pedig hőmérsékleti hibára.
A megfelelőség tekintetében az olvadékhőmérséklet-rekord része az IEC 60502-1 szerinti kisfeszültségű kábelekhez és az EN 50575 szerinti CPR tűzállósági nyilatkozatokhoz szükséges folyamatbizonyítéknak, ahol a vegyület összetétele és annak hőtörténete egyaránt szolgálja a nyilatkozatot. Tartsa az olvadékhőmérsékletet, a vegyület tételszámát és a tekercsazonosítót összekapcsolva egy rekordban; Amikor egy ügyfél megkérdezi, hogy egy köteg miért viselkedik másképp, a link napok helyett percek alatt válaszol a kérdésre. Az RoHS- és REACH-dokumentációnak az összetett tétellel együtt kell utaznia, nem egyedül a kész orsóval.
Az LLDPE nem fog megbüntetni, ha egy kicsit melegebben fut, mint az LDPE – megbünteti, ha egy másolt receptet futtat. Az adatlapon a 120-130 °C olvadáspontot, a 180-230 °C-ot a panel feldolgozási ablakaként, a 205-215 °C-ot pedig a kábelszigetelés gyakorlati célpontjaként kezelje. Ezután ellenőrizze egy tűszondával a szerszámnál, ne bízzon a vezérlő kijelzőjében, és írja le minden tekercs számát. Ez a szokás önmagában eltávolítja a legtöbb felületi, gél- és ovalitásproblémát, amelyeket a vegyületnek tulajdonítanak.