LANGUAGE
Egy kábelgyár köpenymunkát végez lineáris, kis sűrűségű polietilénen, amelynek hordóprofilja egy LDPE megrendelésből maradt meg. Fél órán belül megnőtt az olvadéknyomás, a felület homályosnak tűnik, és a szikramérő elkezdi a hibákat rögzíteni. A vonalon semmi sem szakadt meg. A gyanta egyszerűen más hőmérsékleten olvad meg, mint amelyre a profil készült.
A lényeg: az LLDPE olvadáspontja körülbelül 120-128 °C, mint DSC csúcs, nagyjából 10-15 °C az LDPE felett és 8-12 °C a HDPE alatt. Az olvadás 105-112 °C körül kezdődik és körülbelül 130 °C-on fejeződik be. Ez a tartomány, nem egy szám, határozza meg a betáplálási zóna hőmérsékletét, a várható olvadéknyomást és azt, hogy mennyi meg nem olvadt gél maradhat be a szigetelőfalban.
Az alábbi szakaszok bemutatják, honnan származik a szám, hogyan változtatja meg a komonomer választása, és hogyan alakítható át hordóbeállításokká, feszültségszabályozási és bejövő ellenőrzési szabályokká, amelyek egy futó vonalon is megállják a helyüket.
Mi az LLDPE olvadáspontja valójában?
A differenciális pásztázó kalorimetria az olvadást görbeként jelzi, nem pontként. A második hevítési ciklusban a standard LLDPE extrapolált kezdetet mutat 105–112 °C közelében, csúcsot 120 és 128 °C között, és 128–135 °C-kal tér vissza az alapvonalhoz. A beszállítók a csúcsot idézik, mert az jól ismétlődik laborról laborra, de a kezdet az a szám, ami számít egy betáplálási zóna beállításakor.
DSC csúcs, második futam
120–128 °C közönséges butén-, hexén- és okténfajtáknál 10 °C/perc sebességgel, az ASTM D3418 vagy az ISO 11357-3 szerint.
Olvadás kezdete
105-112 °C. A részleges olvadás itt kezdődik, tehát ezt a számot kell figyelembe venni a hordóprofil írásakor.
Vicat lágyulási pont
88-100 °C. Terhelés alatti merevséget ír le, nem olvadást, és olvadék alapértékként való használata hullámzást okoz.
Praktikus olvadási hőmérséklet
190-220 °C a szerszámnál, nagyjából 60-90 °C-kal a csúcs felett, így a polimer teljesen megolvad és homogén.
A sűrűség előre láthatóan mozgatja a csúcsot. A 0,915 és 0,922 g/cm³ közötti minőségek, amelyeket flexibilis fóliákhoz és kábelköpenyekhez használnak, 120 és 123 °C között olvadnak meg. A 0,926 és 0,940 g/cm³ közötti minőségek 126-130 °C-ra tolják a csúcsot, és a tömörítési zónában a HDPE-hez közelebb állnak.
Miért olvad meg az LLDPE az LDPE felett?
A különbség az elágazó architektúrából származik. Az LDPE-t nagy nyomás alatt állítják elő, és hosszú láncú ágakat hordoz a gerincén. Ezek az ágak túl terjedelmesek ahhoz, hogy belépjenek a kristályrácsba, ezért megszakítják a kristálynövekedést, és nagyjából 35-45 százalékon tartják a kristályosságot. Az LLDPE-t koordinációs katalizátorral állítják elő, így gerince lineáris marad, és csak rövid, két-hat szénatomos ágak lógnak le róla. A rövid ágak szintén kimaradnak a rácsból, de a köztük lévő lineáris szakaszok sokkal hatékonyabban hajtódnak lamellákká. A kristályosság körülbelül 45-55 százalékra emelkedik, és ezzel együtt az olvadáspont is emelkedik.
A molekulatömeg-eloszlás erősíti a hatást. Az LLDPE szűkebb eloszlású, és nincs hosszú láncú elágazás, így jelentősen kisebb nyírási elvékonyodást mutat, mint az LDPE. Ugyanazon olvadási index mellett nagyobb csavarnyomatékot igényel, nagyobb szerszámnyomást generál, és alacsonyabb olvadékszilárdságot és kisebb duzzanatot mutat. Az LDPE-re optimalizált csavar általában gyengébb az LLDPE-nél, még akkor is, ha minden zóna hőmérséklete már megfelelő.
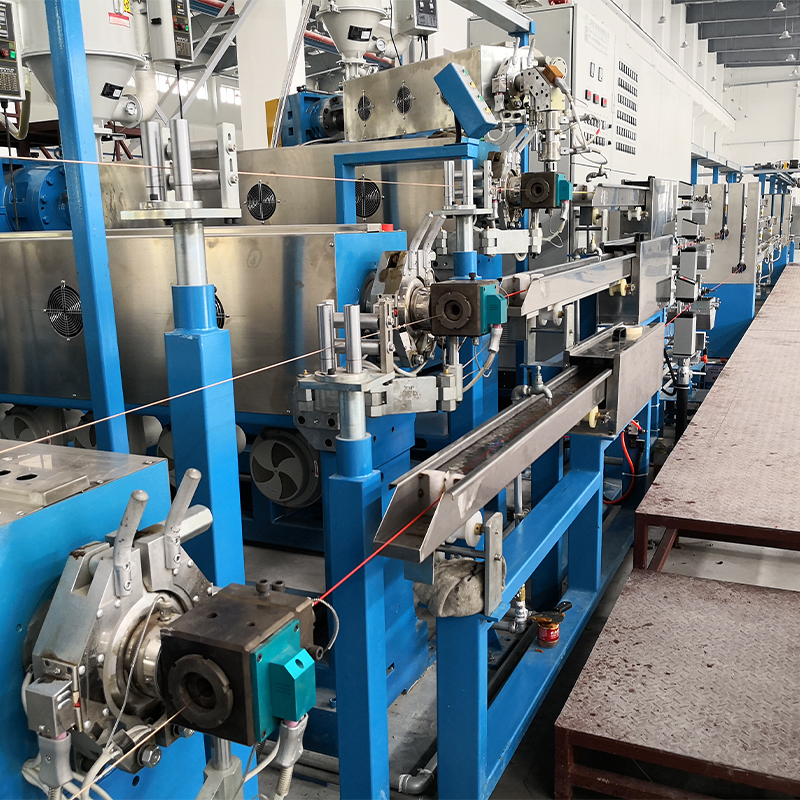
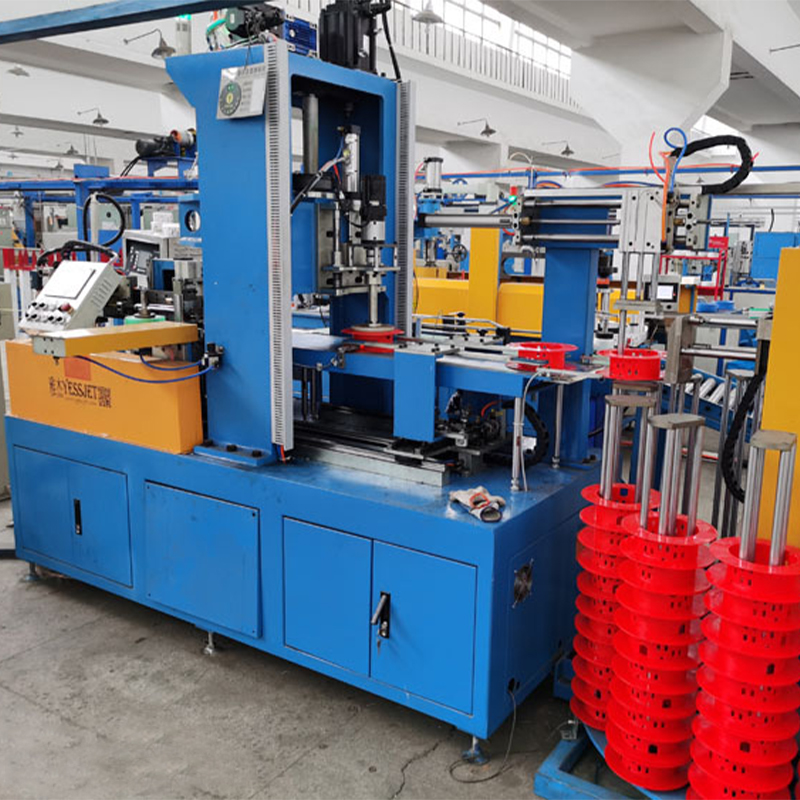
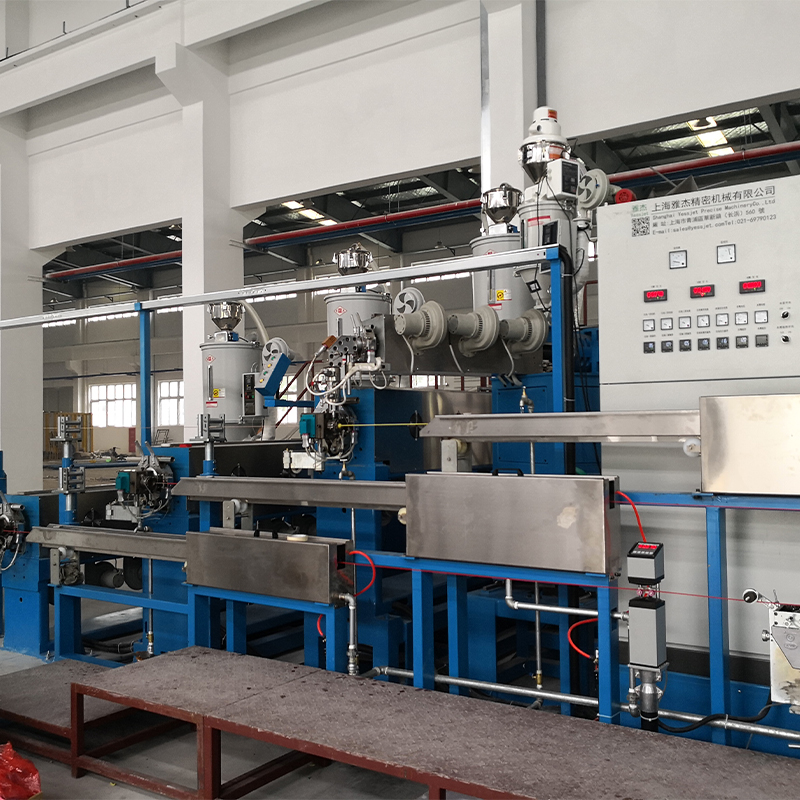 Full Auto PE PVC kábelextruder szigeteléshez és burkoláshoz Integrált extrudáló rendszer PE és PVC kábelszigeteléshez és köpenyekhez, amely alkalmas arra az esetre, ha a csavar- és vonalkialakításnak meg kell felelnie az igényes polietilén megmunkálásnak. Termék megtekintése →
Fokozatonkénti olvadási adatok
Az alábbi összehasonlítás a kábel- és fóliavonalakon leggyakrabban előforduló négy polietilén családot fedi le. A tartományok a kereskedelmi minőségekre terjednek ki; egy adott telek bárhol elhelyezkedhet bennük.
Gyanta
Sűrűség (g/cm³)
DSC csúcs (°C)
Kristályosság
Olvadási viselkedés
LDPE
0,918–0,932
108–115
35-45%
Erős nyírási elvékonyodás, nagy duzzadás
LLDPE (C4–C8)
0,915–0,940
120–128
45-55%
Alacsony olvadási szilárdság, csekély nyírási érzékenység
Metallocén LLDPE
0,900–0,925
115–124
40-50%
Éles egyetlen csúcs, nagy szívósság
HDPE
0,941–0,965
130–136
60-80%
Nagy merevség, legmagasabb olvadási hőmérséklet
A csúcsértékek a második hő DSC eredményei 10 °C/percnél. A metallocén LLDPE külön szerepel, mert szűk összetétel-eloszlása éles csúcsot ad, nem pedig széles olvadási tartományt.
Rejtett jelzők egy olvadási szám mögött
Az adatlapon általában egyetlen csúcs szerepel. Az alábbi diagram azt mutatja, mit rejt ez a szám: a csúcs akár 15 °C-kal is elmozdul attól függően, hogy melyik alfa-olefin komonomert használtuk, még akkor is, ha a sűrűség és az olvadási index azonosnak tűnik.
110 °C
LDPE
118 °C
mLLDPE
121 °C
C4 fokozat
124 °C
C6 fokozat
126 °C
C8 fokozat
133 °C
HDPE
Még két jel bújik meg a görbében. Az első és a második hő csúcsa két-négy fokkal eltérhet, és csak a második hő tükrözi magát a gyantát. A csúcsszélesség is számít: a széles olvadási tartomány széles összetételeloszlásra és nagyobb gélkockázatra utal, míg a három-öt fokos éles csúcs egyenletes metallocén minőséget jelez. A szállítói tételek közötti kétfokozatú eltolódás általában 0,002-0,003 g/cm³ sűrűségváltozásnak felel meg, ami elegendő ahhoz, hogy az olvadéknyomást több barral elmozdítsa.
Az Olvadáspont megváltoztatása hordóbeállításokká
Amint a kezdet és a csúcs ismert, a profil megírja magát. A betáplálási zóna jóval a kezdet alatt marad, így a tömör ágy tovább szállít, a kompressziós zóna átlépi az olvadási tartományt, és az adagolózóna a csúcs felett fejezi be a munkát.
- Betáplálási zóna: 150–170 °C, nagyjából 40–50 °C-kal a kezdeti hőmérséklet alatt, a korai olvadás és hullámzás elkerülése érdekében.
- Sűrítési zóna: 185-205 °C, ahol a legtöbb kristályszerkezet eltűnik és az olvadék sűrűsödik.
- Adagolási zóna: 200-215 °C, homogenizáláshoz és nyomásnöveléshez.
- Adapter és keresztfej: 200-220 °C, kábelkeresztfejekkel gyakran az alsó végén, hogy korlátozzák a hűtővályú előtti megereszkedést.
A szerszám olvadékhőmérsékletének 200 és 220 °C közé kell süllyednie. Ha a hőmérséklet nagyjából 180 °C alá süllyed, a fel nem olvadt gélek túlélik a falat, felületi foltokként vagy gyenge pontokként jelennek meg a szikrateszt során. 250 °C fölé nyomva az oxidáció felgyorsul, a tartózkodási idő kritikussá válik, és a gélképződés fokozódik annak ellenére, hogy a gyanta technikailag még stabil.
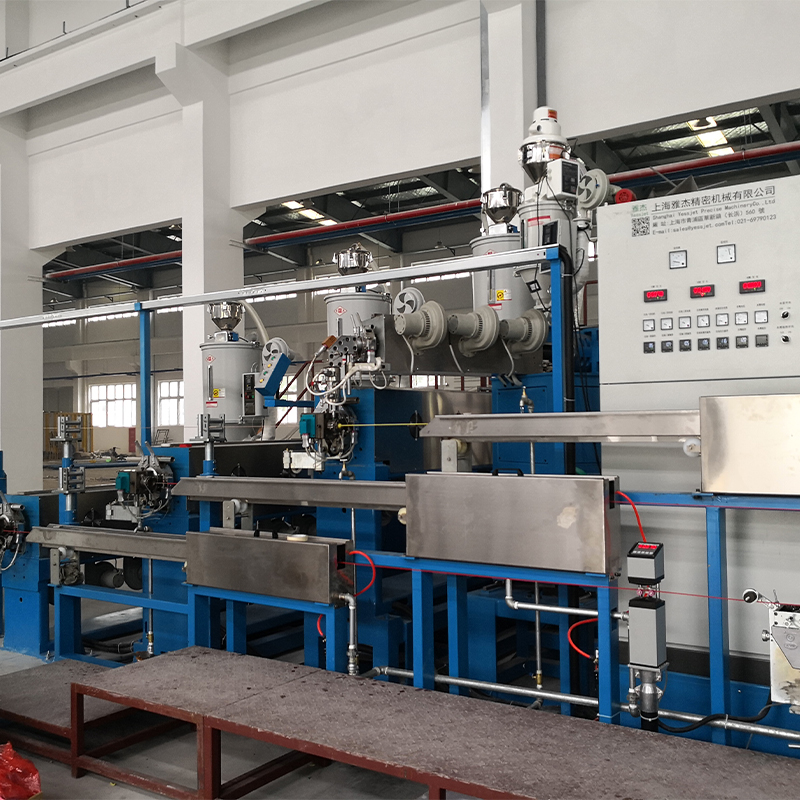
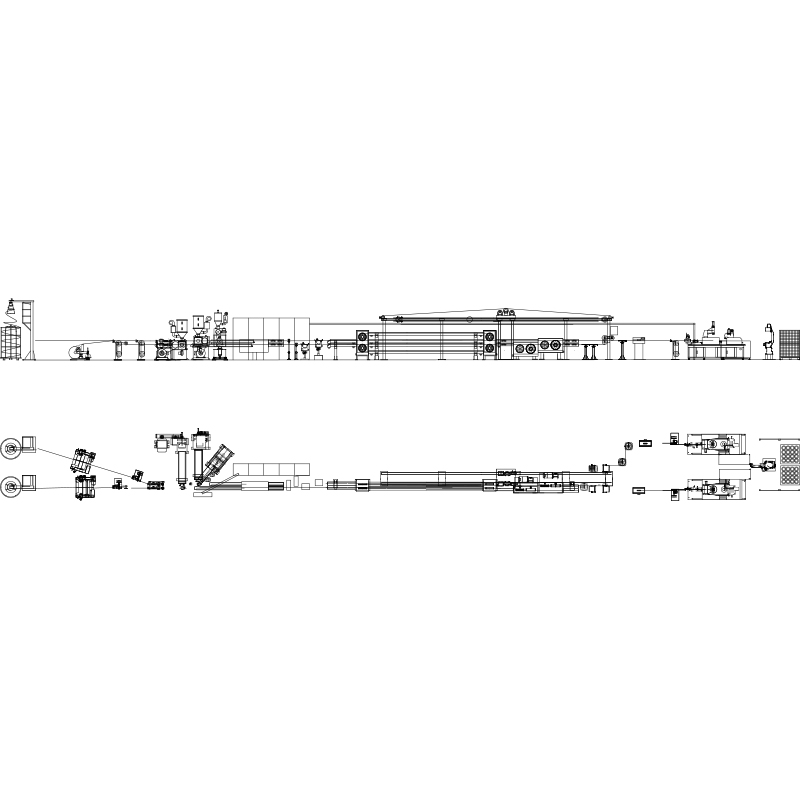 Automatizált vezeték- és kábelextrudáló sor PLC hőmérséklet-szabályozással Integrált vonal vezetékek szigeteléséhez vagy burkolásához, importált csavarral és hengerrel, PLC-vezérléssel és precíziós hőmérsékletszabályozással a stabil extrudálás érdekében. Termék megtekintése →
Az alacsony olvadási szilárdság a történet második fele. Az LLDPE rosszul tartja formáját a szerszám elhagyása után, így az átmérő szabályozása nagymértékben függ a stabil húzástól és tekercseléstől, nem pedig a szerszám geometriájától. Akkumulátor és táncoló rendszerek folyamatos extrudáló sorokhoz elnyeli a sebességváltozásokat a tekercscsere során, és egyenletesen tartja a feszültséget, amíg az olvadék lehűl.
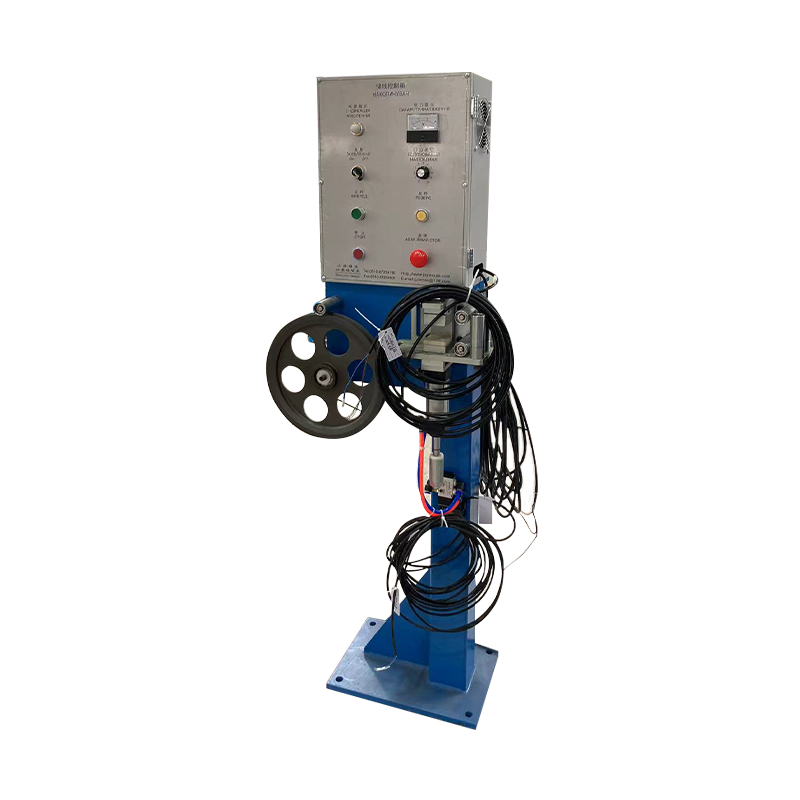
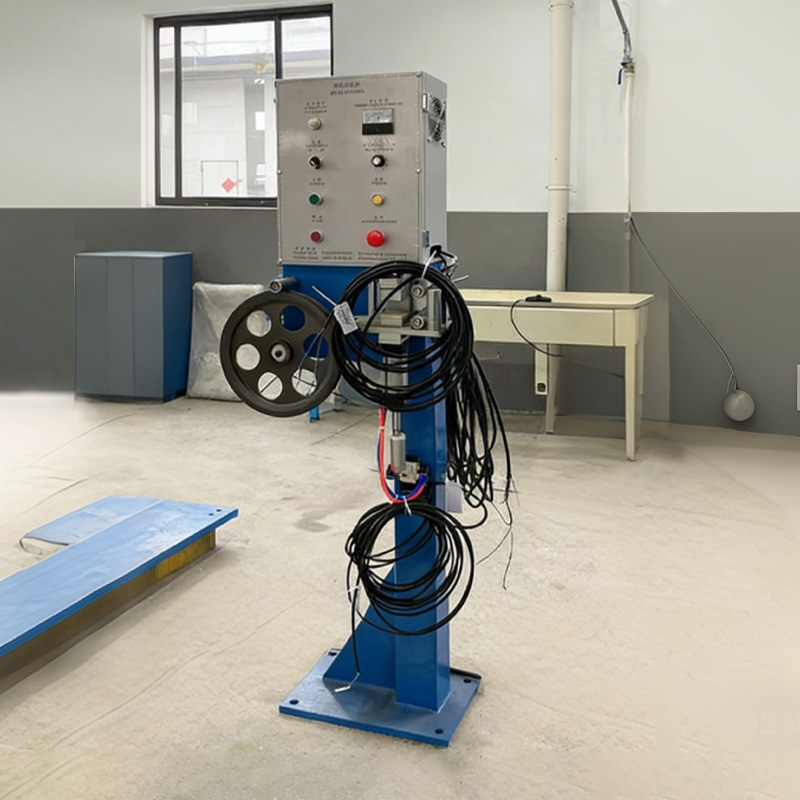 Vezetékkábelfeszesség-szabályozó rendszer a stabil tekercselés érdekében Tartozékrendszer, amely szabályozza a kábel feszességét a tekercselés során, hogy megakadályozza a nyúlást, a laza tekercset és a rendetlenséget, és támogatja az egyenletes kábelminőséget. Termék megtekintése →
Hol tart az LLDPE kötet
A kábel és vezeték a globális LLDPE fogyasztás valódi, de kis szeletét jelenti. Ez a kontextus számít, amikor a beszállító minőséget változtat, átcsoportosítja a kapacitást, vagy amikor egy üzem a gyanta kiosztásáról tárgyal a filmgyártókkal.
- Fólia és csomagolás, beleértve a sztreccs- és mezőgazdasági fóliát: körülbelül 62 százalék
- Fröccsöntött termékek: körülbelül 12 százalék
- Rotációs öntés: körülbelül 9 százalék
- Kábelek és vezetékek szigetelése, burkolata és keverékei: körülbelül 7 százalék
- Csövek, vezetékek és egyéb extrudálás: körülbelül 5 százalék
- Főkeverékek, ragasztók és egyéb termékek: körülbelül 5 százalék
Kiválasztás és indítási sorrend
A műveletek ismételhető sorrendje megakadályozza, hogy az átállás selejtezéssé váljon.
- Húzza meg a tétel tényleges DSC-görbéjét, ne csak az adatlap csúcsát, és erősítse meg a kezdeti hőmérsékletet.
- Illessze a sűrűséget és a komonomert a végfelhasználáshoz: flexibilis köpeny-minőségek közel 0,920 g/cm³, merevebb szerkezetek 0,935 g/cm³-ig.
- Állítsa az adagolási zónát 40-50 °C-kal a mért kezdet alá, majd lépésenként emelje meg a kompressziós és adagolózónákat.
- Tartsa stabilan az olvadék hőmérsékletét és nyomását legalább tíz percig, mielőtt megérinti a vezetéksebességet.
- Ellenőrizze a fal minőségét szikrateszttel vagy gélszámlálással az első harminc percben, amíg a gép még termikusan tágul.
- Rögzítse a hordóprofilt, az olvadási hőmérsékletet és a gyanta tételszámát együtt, így a következő azonos munka egy ismert ponttól indul.
Tesztelési, karbantartási és megfelelőségi megjegyzések
Az olvadáspontra vonatkozó adatok csak akkor hasznosak, ha a mérés megbízható. Kalibrálja újra a DSC cellát indiummal 156,6 °C-on, és legalább évente egyszer ellenőrizze az alapvonalat, mert a sodródó cellaállandó minden jelentett csúcsot eltol egy-két fokkal. Ugyanilyen figyelmet érdemelnek a hordós hőelemek is: az adagolási zónában egy öt fokos hiba jobban megváltoztatja a valós profilt, mint a legtöbb gyantatétel.
A tárolás egyszerű. Az LLDPE nem higroszkópos, és általában nem igényel szárítást, de meg kell védeni az UV-sugárzástól és a PVC-vel való keresztszennyeződéstől, ami váltáskor megfelelő tisztítószert igényel, nem pedig egyenes öblítést. A kábeltermékek esetében az olvadási adatok támogatják a bejövő ellenőrzést és a tételek nyomon követhetőségét, miközben a kész terméknek még át kell mennie a szikra-, szakító- és nyúlási teszteken.
A folyamat oldalon az olvadéknyomás trendjei, a motorterhelés és a gélszám rutinellenőrzése észleli az olvadási problémákat, mielőtt azok eljutnának az ügyfélhez. Ahol a vezetékeket nem cserélik, hanem korszerűsítik, az extruder felülvizsgált beállítása többet ér, mint egy új csavar, és nagy hatékonyságú PE és PVC kábelextruder vezető az áttekintéssel járó gyakorlati ellenőrzéseket tartalmazza.