LANGUAGE
06:40-kor a vonal megállt. Egy 90 mm-es PVC extruder, amely 2,5 m2-es építőhuzalon 780 m/perc sebességgel 11 órán át futott, fűtési sebesség hibába ütközött: a 3. zóna 163 °C-on tartotta a 175 °C-os alapjellel szemben, és minden újraindítás négy perccel később ugyanazzal a leállással ért véget. A személyzet először a fűtőszalagot cserélte ki. Semmi sem változott. Az igazi hiba egy tizenkét éves hőelem volt, laza préseléssel, 11 °C alacsony hőmérsékleten.
A rövid változat: A "fűtőextruder nem melegszik a várt sebességgel" egy lejtőteszt, nem pedig hőmérséklet-riasztás. A vezérlő összehasonlítja, hogy egy zóna milyen gyorsan melegszik fel azzal, hogy milyen gyorsan kell felmelegednie, és leold, ha a mért lejtő nem éri el a konfigurált padlót. A kábelextrudáló vonalakon ezeknek az eseményeknek a többsége mérési vagy áramkapcsolási hibákra vezethető vissza, nem pedig holt elemre, így az érzékelő bizonyítása a fűtőelem érintése előtt a legtöbb időt takaríthatja meg.
Ez a megkülönböztetés árcédulát hordoz. A rossz fűtőelem-diagnózis egy szalagba, egy órába és egy kiselejtezett orsóba kerül. A kimaradt vezetékezési hiba ismételt kimaradásba kerül, mert egy laza hőelem újra elsodródik abban a pillanatban, amikor a henger eléri az üzemi hőmérsékletet és a vezetékek kitágulnak.
Mit hasonlít össze a fűtési sebesség ellenőrzése
Az ellenőrzés egy önteszt a hőmérsékleti hurkon belül. A vezérlő fél-egy másodpercenként mintát vesz a zóna hőmérsékletéről, rövid gördülő puffert tart, és a meredekséget fok/másodpercben számítja ki. A bemelegítés során minimális lejtőre számít; Ha a mért lejtő a padló alatt marad a teljes ablakban, akkor lekapcsolja a fűtőelemet és jelzi a hibát. Két beállítás határozza meg az érzékenységet: az ablak hossza, általában 10-20 másodperc, és a minimálisan elfogadható erősítés. Túlságosan szélesítse ki az ablakot, és egy valódi elemhiba rejtőzik benne; szűkítse túl messzire, és a normál túllépés kioldja a riasztást.
Mivel a teszt csak a lejtőt figyeli, három nagyon különböző hiba pontosan ugyanazt az üzenetet produkálja a HMI-n.
A hőbevitel elveszett
Nyitott fűtőelem, kiégett félvezető biztosíték, szilárdtestrelé, amely már nem vezet, lyukas kontaktorcsúcsok, kioldott hőzár vagy olyan zóna, amely a telepítés napjától az áteresztőképességhez képest alulméretezett.
A hő túl gyorsan távozik
Bemelegítés közben még működő hűtőventilátor, köpeny vízszivárgása, nyitott vágófej, nagy hideg termikus tömeg vagy télen kitámasztott üzemajtó. A fűtés rendben van; a terhelés nem.
Hibás a mérés
Hőelem elsodródás, fordított polaritás, rossz érzékelőtípus a paraméterekben kiválasztott, laza krimpelés, sérült kiegyenlítő kábel, vagy mindkét végén földelt árnyékolás. A hordó forró; a jel nem.
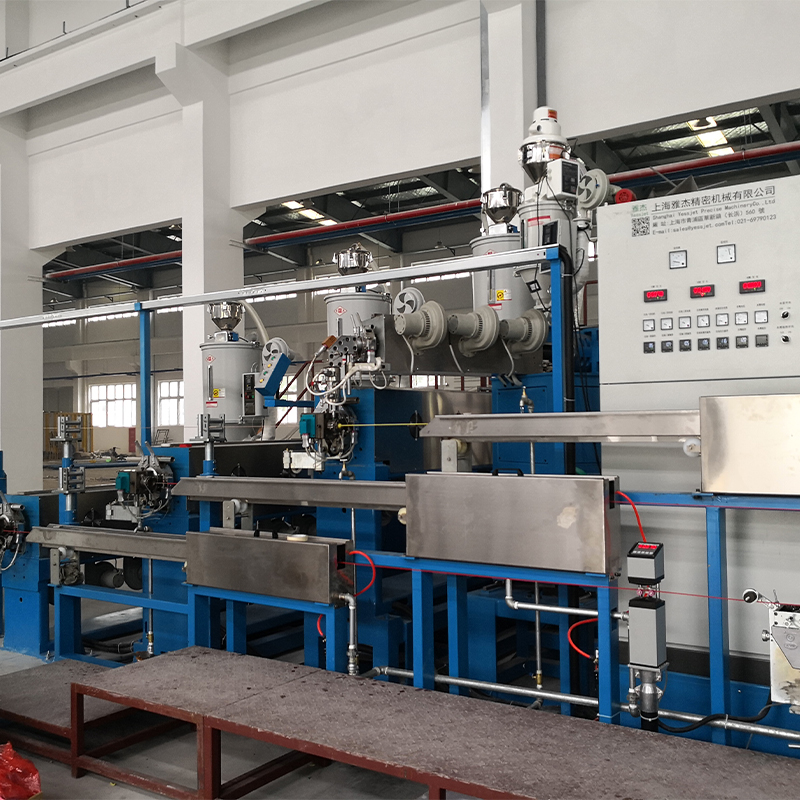
Az ötzónás hordó egyszerűvé teszi az elszigetelést. Az olyan gépeken, mint a teljesen automatikus PE/PVC nagyteljesítményű kábelextruder, minden zóna saját hőelemet és lejtős ablakot hordoz, így az egyik meglazult kapocs egyetlen hibásan viselkedő zónaként jelenik meg, miközben a szomszédok kitartanak.
 Full Auto PE PVC nagy teljesítményű kábelextruder Integrált PE/PVC extrudáló rendszer PLC vezérléssel és többzónás hőmérséklet-felügyelettel a stabil, nagy pontosságú kábelszigetelés gyártás érdekében. Termék megtekintése →
Rejtett jelzések: melyik hiba dominál a valós szolgáltatási nyilvántartásokban
A PVC, PE és XLPE vonalakon több száz naplózott eseményen a felosztás ferde. Az alábbi táblázat a karbantartási jegyekből készült, ahol a kiváltó okot méréssel igazolták, nem pedig sejtették.
38% érzékelő
22% Relé
18% elem
12% Beállítások
10% hűtés
A mérővödör dominál, mert a hőelemek lassan meghibásodnak. A K típusú csomópont oxidálódik, és a hiba évente két-három fokkal feljebb kúszik, stabil vonalon láthatatlan, de végzetes, ha egy lejtős ablakot megfeszítenek vagy egy új anyag melegebbre fut.
A második vödör a tápellátás kapcsolása. A félvezető relék általában részben meghibásodnak: az eszköz továbbra is vezet, de nagyobb bekapcsolási ellenállással, így a zóna a normál lejtésének nagyjából 60 százalékán melegszik. 120 °C-on átmegy az ellenőrzésen, 170 °C-on nem sikerül, ezért a riasztás gyakran csak az utolsó zónában vagy hideg reggeli indításkor jelenik meg.
Érzékelő és fűtés kombinációk: Mért kompromisszumok
A kiválasztás általában a stabilitás elleni reakcióidőn múlik. A lassú érzékelő egy rövid lejtős ablakban ugyanazt a hibát veti fel, még akkor is, ha a fűtés teljesen egészséges.
Megjegyzés: ezek reprezentatív értékek, amelyeket hidegindítástól mértek 90 mm-es hordón; A valós tűréshatárok a hordó tömegével, a környezeti hőmérséklettel és az érzékelő behelyezési mélységével változnak.
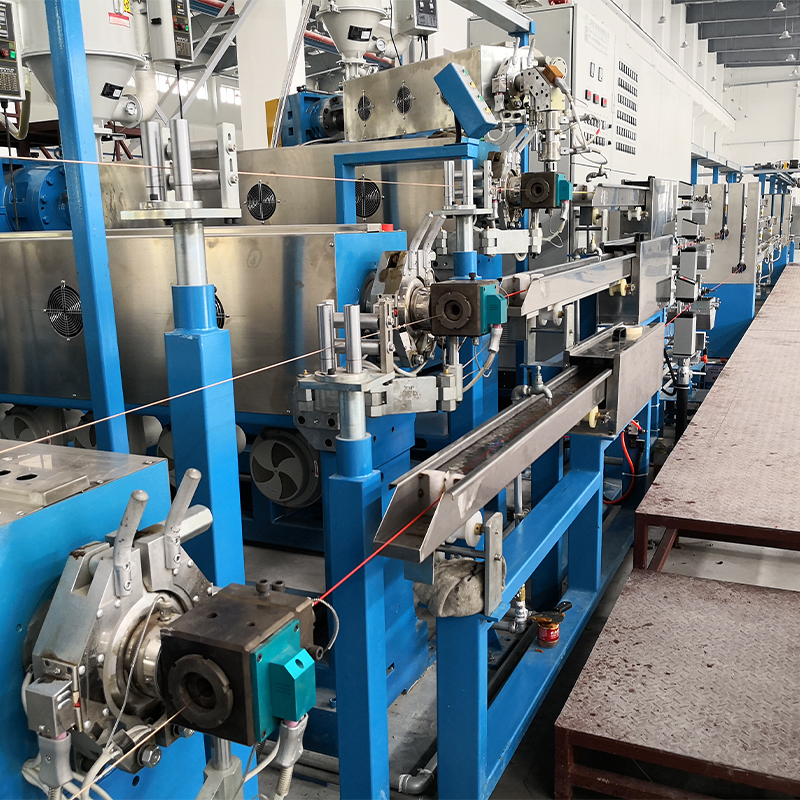
A nagy teljesítményű vonalakon a döntést általában az áteresztőképesség vezérli, nem pedig a riasztás. A fűtőszalag és az elemek kiválasztását ezekhez a gépekhez ebben az útmutatóban részletesebben ismertetjük nagy hatékonyságú PP/PVC/PE kábelextruderek .
Ahol a lejtős hibák csoportosulnak a kábeltermékeken
Az üzem padlóján lévő termékkeverék megváltozik, melyik hiba jelenik meg először. Az adatkábel vékony szigetelése két fokos hibára reagál, míg a vastag XLPE fal sokkal többet nyel el, mielőtt a hiba megjelenne.
- PVC építőhuzal: 34 százalék
- XLPE tápkábel: 26 százalék
- LAN és adatkábel: 18 százalék
- Autóipari és elektronikai vezetékek: 14 százalék
- Egyéb és speciális vegyületek: 8 százalék
Az első két szelet eltérően viselkedik. A PVC építőhuzal alacsonyabb olvadási hőmérsékleten fut, ahol a J típusú érzékelők dominálnak, és a kapocsfejben lévő nedvesség a szokásos hibás. Az XLPE tápkábel melegebben fut, és közvetlenül a matrica után kialszik, így az ott fellépő hősebesség-hiba a szigetelés kristályosságát beállító hűtési profilt is megzavarja.
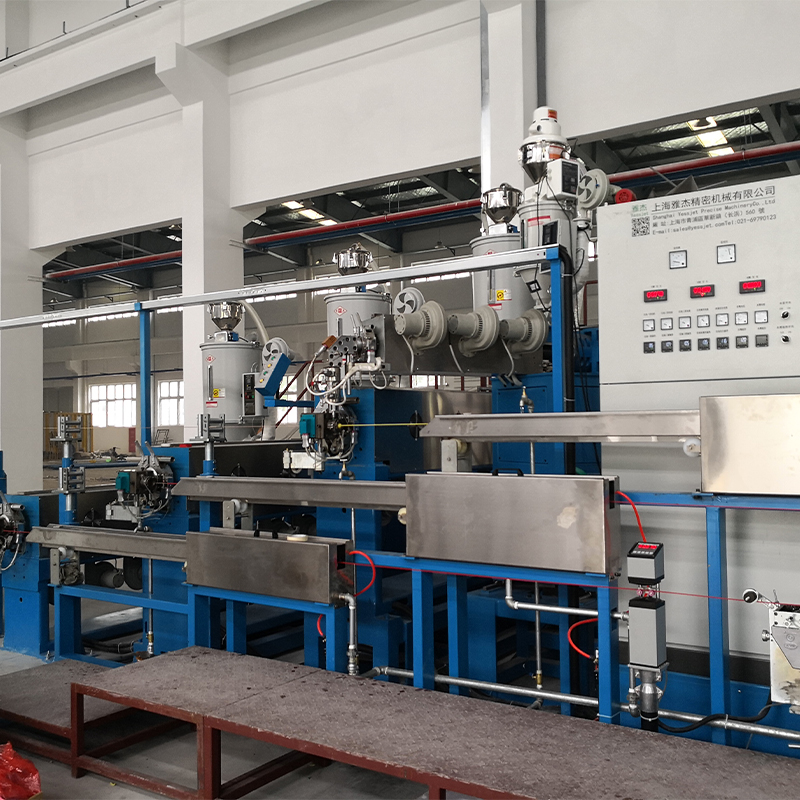
 XLPE PE kábelextruder hűtővíz tartállyal Egycsavaros extrudálást, hőmérséklet-szabályozott fűtést és többrészes víztartályt integrál a folyamatos XLPE/PE kábelszigeteléshez, stabil hűtéssel és vastagságszabályozással. Termék megtekintése →
Ötlépéses javítási sorrend és az egyes lépések költsége
Ebben a sorrendben dolgozzon, és a legtöbb hibát kevesebb mint negyven perc alatt megtalálja anélkül, hogy egyetlen fűtőszalagot sem nyitna ki.
- Bizonyítsd be az olvasatot. Rögzítsen egy kalibrált mérőt a csatlakozófejhez, és hasonlítsa össze a HMI-vel. A tíz vagy több fokos nézeteltérés az érzékelőre vagy annak vezetékére utal, nem az elemre.
- Ellenőrizze az áramutat. Mérje meg az áramerősséget mindkét lábon a bemelegítés során. Az egészséges zóna stabil áramot vesz fel; a meghibásodott relé olyan áramot mutat, amely a zóna felmelegedésével leereszkedik.
- Ellenőrizze a hőveszteséget. Bemelegítés közben jár a ventilátor, nyitott vágófej, víz szivárog a kabátba, hordó hideg, ajtó nyitva.
- Ellenőrizze a paramétereket. Érzékelő típusa, meredekségi ablak, minimális erősítés és PID határértékek. Egy másik gépről lecserélt vezérlő gyakran más típusú érzékelőt tartalmaz konfigurációjában.
- Hangoljon újra lefelé. Az érzékelő megváltoztatása után az olvadék hőmérséklete kissé eltolódik, ezért ellenőrizze a feszességet és az átmérőt, mielőtt elengedi az orsót.
Ez az utolsó lépés az, amit a legtöbb stáb kihagy. Amint a hőbevitel stabil, az olvadék viszkozitása rendeződik, és a lefelé irányuló húzóerőnek állandónak kell maradnia minden fordulatszám-változtatás során, ami pontosan az, hogy egy dedikált feszültségszabályozó rendszert tartson.
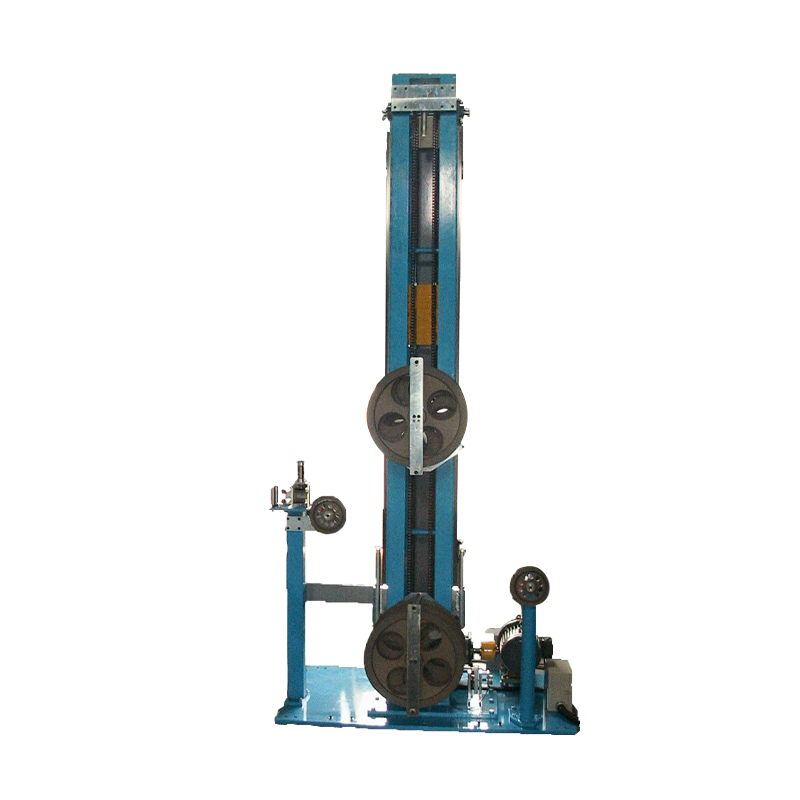
 Vezetékkábelfeszesség-szabályozó rendszer a stabil tekercselés érdekében Valós idejű feszültségszabályzó tartozék a kábeltekercseléshez, amely segít megelőzni a megnyúlást vagy a kilazulást, és fenntartja a folyamatos húzóerőt a sebességváltozások során. Termék megtekintése →
Reaktív javítás
Egy nem tervezett óra egy 90 mm-es zsinóron plusz egy leselejtezett orsó, négy-hat hetente megismételve, amíg az elsodródásérzékelő üzemben marad. A költség az újraindítási selejtben van elrejtve, nem az alkatrészben.
Tervezett program
Éves kalibrálás, havi infravörös szkennelés, tartalék hőelemek és szalagok a polcon. A hibákat a tervezett megállókban találják, amikor egy kétórás javítási ablak nem kerül semmibe.
Karbantartási időközök és nyilvántartások, amelyek túlélik az auditot
A lejtős hiba olyan tünet, amely megjutalmazza a rutinszerű figyelmet. Ezek az időközök lefedik a kábelextrudáló berendezésen regisztrált hibák többségét.
- Havonta: a sorkapcsok és a relé csatlakozások infravörös vizsgálata a terhelt zónákon, a környező alapvonal feletti emelkedést keresve.
- Negyedévente: forgatónyomaték-ellenőrzés a fűtőszalag kapcsain a gyártó adatai szerint, mert a hőciklus folyamatosan lazítja azokat.
- Évente: minden zóna-hőelem hárompontos kalibrálása és a három fokon túli sodródás cseréje.
- Évente: a hőzár kioldási tesztje és annak ellenőrzése, hogy a túlmelegedés elleni védelem a szabályozókörtől függetlenül működik.
- Folyamatosan: naplózza a zóna aktuális aláírásait, így az elsodródási trend látható hetekkel a leállás előtt.
A megfelelési oldal többet számít, mint azt a legtöbb üzemeltető elvárná. Az Európába vagy Észak-Amerikába szállított gépeknek igazolniuk kell, hogy a biztonsági korlátozó független a vezérlő hőelemtől, és kérésre vizsgálati jegyzőkönyvek készíthetők. A kalibrációs lapok, az elemcsere dátumai és a kivágott tesztnaplók a bizonyítékok, és olcsón megőrizhetők, ha a szokás a gép beszerelésekor kezdődik.
Ha a vezeték valóban nem tud leállni egy szenzorcserére, egy tároló akkumulátor vásárolja meg a kapocsfej kinyitásához szükséges néhány percet, miközben az extruder folyamatosan forog: Akkumulátor és táncoló rendszerek folyamatos extrudáló sorokhoz tartson elegendő anyagot egy rövid megszakítás áthidalásához hideg újraindítás nélkül.
A "fűtőextruder nem melegszik a várt sebességgel" először mérési kérdésként, másodikként teljesítménykérdésként, és végül a fűtőberendezés kérdéseként kezelje. Ez a sorrend megegyezik a hibák tényleges helyével, és a négyórás vonalleállást negyvenperces ellenőrzéssé változtatja.