LANGUAGE
Egy merev PVC szigetelővezetéken csavart cserélő kábelgyár valamikor 4,0-s tömörítési arányt rendelt el azon az ésszerűnek hangzó logikán, hogy a nagyobb tömörítés jobb olvadást jelent. Három műszakon belül az extruder felpörgött, az olvadékhőmérséklet nagyjából 18 °C-kal emelkedett, és a perzselt foltok elérték a szerszámot. Nem tört el semmi. A csavar a betáplálási zónában visszanyomta a már olvadéksűrűséget elért keveréket, és a többletmunka hőként jelentkezett.
Rövid válasz: kompressziós arány (CR) az első előtolás térfogata osztva az utolsó adagolójárat térfogatával, amely egy állandó menetemelkedésű csavaron közel azonos a betápláló csatorna mélységének osztva az adagolócsatorna mélységével. Az általános célú csavarok 2.0 és 4.0 között futnak. A merev PVC rendszerint 2,0-2,5, a lágyított PVC és a HDPE 2,5-3,5, a PP 3,0-3,5, és az erősen töltött halogénmentes vegyületeket általában jobban szolgálja a keverőszakasz, mint a nagyobb számmal.
Az alábbi szakaszok bemutatják, hogyan épül fel ez a szám, mit vezérel csendesen a kábelvonalon, és hogyan adható meg második csavar rendelése nélkül.
Amit a tömörítési arány valójában mér
A teljes futású csavar három zónában működik. A betáplálási zóna mély, állandó csatornát tart fenn, így a laza pellet behullhat és továbbjuthat. A tömörítési vagy átmeneti zóna elvékonyodik, amely olvadás közben elvezeti és összenyomja a szilárd ágyat. Az adagolózóna visszatér egy sekély, állandó mélységbe, így az olvadék stabil nyomáson és kiszámítható sebességgel éri el a szerszámot.
A tömörítési arány összehasonlítja az első és az utolsó kötetet. Mivel a menetemelkedés és a repülési szélesség állandó marad egy szabványos teljes járatú csavaron, a térfogatarány a mélységarányba omlik össze: CR = H1 / H2, ahol H1 az adagolócsatorna mélysége, H2 pedig az adagolócsatorna mélysége.
A szám mögött álló fizikai munka a sűrűség. A kábelkeverék-pelletek térfogatsűrűsége nagyjából 0,5-0,7 g/cm3, míg ugyanaz a polimer, mint olvadék, körülbelül 0,9-1,3 g/cm3. Ezért magának az anyagnak mindössze 1,6-2,2 térfogatcsökkentésre van szüksége ahhoz, hogy üregmentes olvadékká váljon. A fenti érték feletti összenyomás kompenzálja a repülési területeken átfolyó szivárgást, a szerszám által igényelt nyomást, valamint a betáplálás viselkedésének adagonkénti változását.
Ahol a névtábla száma félrevezethet
A mélységarány csak állandó dőlésszögre és állandó repülési szélességre érvényes. Ha a hangmagasság megváltozik, vagy ha sorompót vagy Maddock-stílusú keverőt adnak hozzá, a valós aránynak a tényleges csatornahangerőből kell származnia. A változtatható menetemelkedésű csavaroknál a gyors mélységarány 10-15 százalékkal túlbecsülheti az effektív CR-t, ami elég ahhoz, hogy egy PVC-csavart kilökjön a biztonságos ablakából. A kábelextrudereket ezért összetételenként, nem pedig hordóméretenként határozzák meg, és a csavarrajzon fel kell tüntetni, hogy melyik számítási módszert alkalmazták.
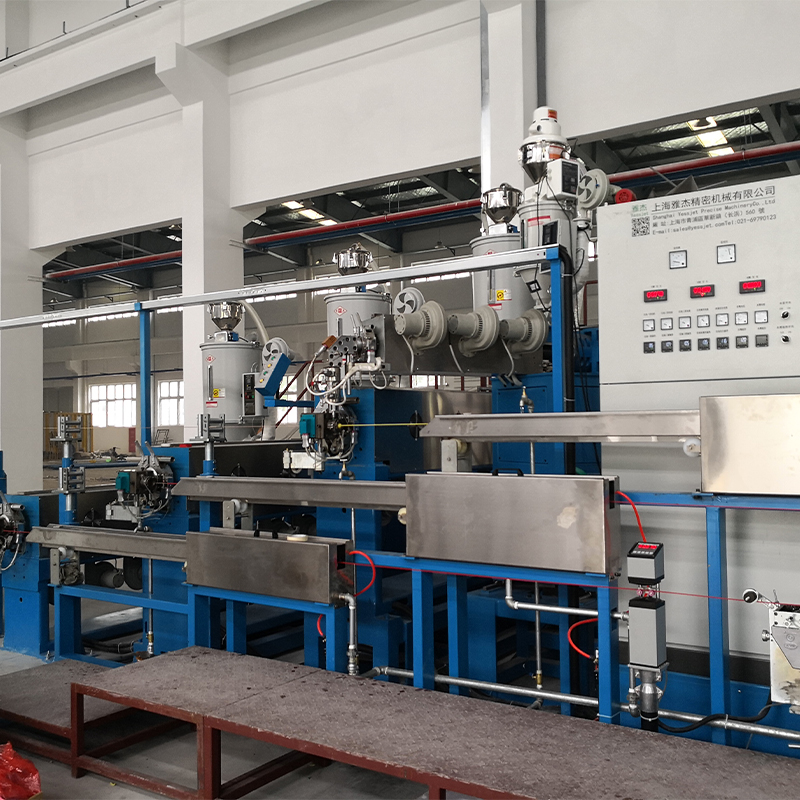
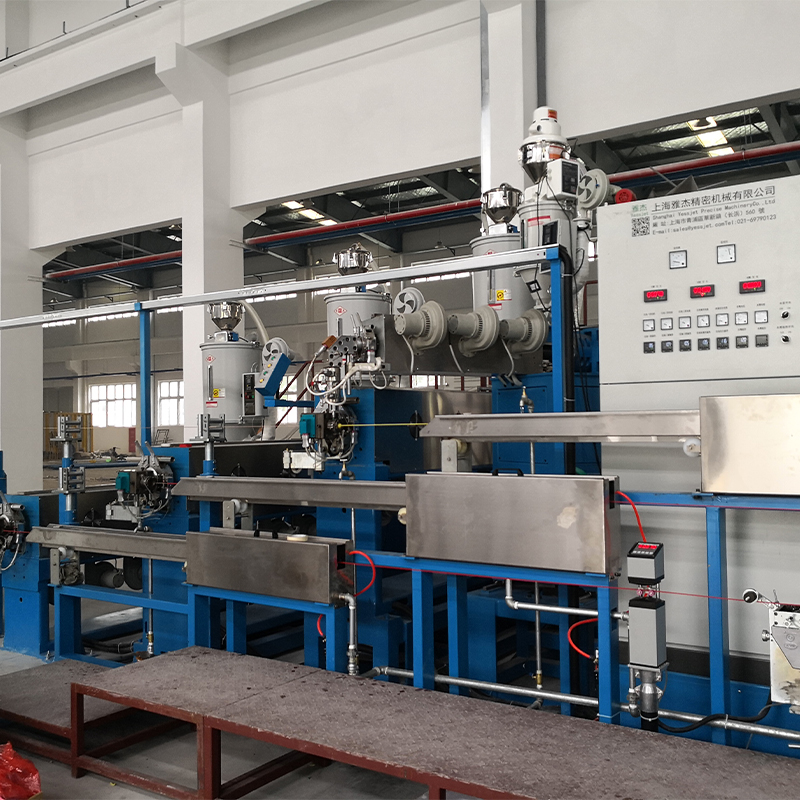 Nagy hatékonyságú PP PVC PE kábelextruder A kábelgyártáshoz használt többfunkciós mageszközként a High-Eff PP PVC PE kábelextrudert a szigetelőrétegek energiatakarékos, nagy hozamú extrudálására tervezték... Termék megtekintése →
Az arány egyeztetése a futtatott vegyülettel
A kábelkeverékek nem cserélhetők fel, és a kompressziós arány az, ahol ez a különbség mechanikussá válik. Három változó határozza meg a választást: mennyire csökken a térfogatsűrűség az anyag olvadásakor, mennyi nyírási hőt tolerál a polimer, és mennyire koptató a készítmény.
Merev és lágyított PVC
A lágyítatlan PVC a nyírásra leginkább érzékeny anyag a kábelvezetékeken, és általában 2,0-2,5-ös sebességgel fut, hosszú, gyengéd átmenettel. A magasabb arány helyi forró pontokat hoz létre, amelyek hidrogén-kloridot bocsátanak ki, és égési nyomokat hagynak a vékony szigetelőfalon belül. A rugalmas PVC 2,5-3,0 értéket tolerál, bár a lágyító illékonysága miatt érdemes figyelni a betáplálási zónára.
PE, HDPE és PP
A poliolefinek magasabb olvadékviszkozitásúak és tisztább olvadási tulajdonságokkal rendelkeznek, így panasz nélkül elfogadják a 2,8-3,5 értéket. A HDPE köpenycsavarok gyakran párosítják ezt az arányt egy mély betáplálási résszel és egy 25:1–30:1 L/D-vel, így a vezeték keményen futhat, miközben az olvadék homogén marad.
XLPE és térhálósítható vegyületek
A peroxiddal térhálósított XLPE speciális eset. A térhálósító szer érzékeny a tartózkodási időre és a hőmérsékletre, ezért a csavarnak nyomást kell kialakítania anélkül, hogy nyíróhőt engedne az olvadékba. A 2,3-3,0 körüli arány, a sima átmenet és a szigorú hőmérsékletszabályozás többet jelent, mint a nyers teljesítmény. Azok a vegyületek, amelyek már közel vannak az előkeményedési küszöbhöz, inkább gélesedést és csomókat mutatnak, semmint tiszta olvadékot.
Töltött, égésgátló és halogénmentes vegyületek
A nagy töltőanyag-terhelés növeli a térfogatsűrűséget, csökkenti a csavar által előidézett térfogatváltozást, és egyidejűleg koptatja a repüléseket. A 2,5-3,5 arányú gáttal vagy diszperziós keverőszekcióval kombinálva egyszerűen feljebb tolja a számot.
A csavar-cső párosítás ezekben a családokban meglehetősen kiszámítható mintát követ; ezt útmutató a nagy hatékonyságú PP, PVC és PE extrudáláshoz részletesebben ismerteti a kombinációkat.
A tipikus kábelextrudáló csavarbeállítások összehasonlítása
Az alábbi összehasonlítás összefoglalja azokat a Windows kábelextruder-építőket, amelyekkel leggyakrabban dolgoznak. Kezelje a számadatokat az idézet kiindulópontjaként, ne pedig univerzális állandóként, mert a vegyületszállítók felülvizsgálják a készítményt, és a térfogatsűrűség velük együtt változik.
Tipikus tömörítési arány ablakok a szokásos kábelkeverékekhez; rendelés előtt erősítse meg a végleges geometriát az aktuális összetett adatlappal.
Mit nem mutat a névtábla száma
Két azonos áttételű csavar nem viselkedhet egyformán, mert a vonal az energiára és a nyomásra reagál, nem pedig önmagában a geometriára. Ha a CR túl alacsony, a szilárd ágy csak részben olvadva éri el az adagolási zónát, és a kimenet ingadozik, ahogy a meg nem olvadt töredékek áthaladnak a szerszámon. Ha túl magas, ugyanaz az instabilitás tér vissza az ellenkező irányból, mint az olvadékhőmérséklet és a nyomaték emelkedése.
A szigetelés falvastagsága mindkét probléma leggyorsabb mutatója. Az alábbi táblázat egy 65 mm-es PE burkolatú csavart mutat be, amely számos tömörítési arányon fut; az értékek az effektus alakját mutatják, nem pedig egy adott vonal specifikációját.
4,2%
CR 2.0
2,6%
CR 2.5
1,2%
CR 3.0
2,1%
CR 3.5
4,8%
CR 4.0
Három mérőszám ül a görbe mögött. Az olvadéknyomás-stabilitás az első: a szerszámnál több mint egy százalékos ingadozás falvastagság-szóródásként jelenik meg. A fajlagos energia a második: a hasznos olvasztási munkát végző tömörítés a kilogrammonkénti kilowattórákat lapos szinten tartja, míg a csak nyírást generáló kompresszió felfelé hajtja a számot. A csavarkopás a harmadik, mert egy kopott mérőléc csendesen megemeli az effektív arányt egy éves gyártás alatt.
Ahol a tömörítési arány a legnagyobb súlyt hordozza
Minden extrudáló csavarnak van kompressziós aránya, de egyes kábelszegmensekben ez a szám sokkal jobban uralja a specifikációs döntéseket, mint másokban.
- 36% PVC szigetelés és burkolat
- 24% PE és halogénmentes burkolat
- 22% XLPE tápkábel szigetelés
- 18% LAN és adatkábel
A minta inkább az összetett érzékenységet követi, mint a kábel térfogatát. A PVC-nek van a legnagyobb része, mert a feldolgozási ablaka szűk, és a rossz arány azonnal megjelenik elszíneződésként vagy felületi hibákként. A PE és halogénmentes burkolat következik, amelyet a kopás és a diszperzió hajt, nem pedig a hőérzékenység. Az XLPE tápkábel csavarjait óvatosan határozták meg, mivel a térhálósító kémia határozza meg a mennyezetet. A vékony falú és szűk kapacitású LAN- és adatkábel mindenekelőtt a nyomásstabilitáson múlik.
XLPE és PE burkolati munkáknál általában a hűtési elrendezéssel együtt megadott csavar a biztonságosabb kiindulási pont.
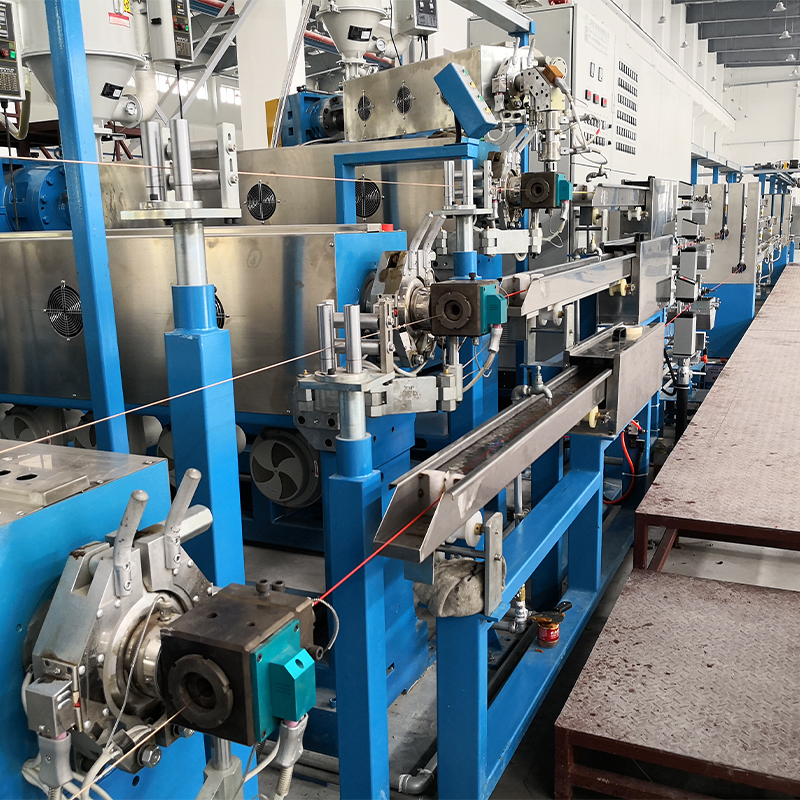
 XLPE PE kábelextruder hűtővíz tartállyal Ezt az XLPE PE kábelextrudert víztartállyal XLPE és PE szigetelésű kábelek extrudálására és hűtésére tervezték, integrálva egy nagy pontosságú egycsavaros extrudert,... Termék megtekintése →
Kiválasztási munkafolyamat: Összetett adatoktól a csavarrendelésig
Hat lépésben az összetett adatokat használható csavarspecifikációvá alakítja.
- Kérdezze meg a keverék beszállítóját a térfogatsűrűségről, az olvadéksűrűségről, az ömledék áramlási sebességéről és az ajánlott feldolgozási tartományról. A térfogat/olvadék sűrűség aránya megalapozza az ésszerű tömörítési arányt.
- Határozza meg a terméket a gép előtt: a szigetelést vagy a burkolatot, a falvastagságot, a tűréssávot, a vezeték méretét és a futtatni kívánt vezetéksebességet.
- Először javítsa az L/D-t és a kimenetet. A sűrítési arány az előtoló- és adagolócsatorna mélységéből következik, így ennek elkülönített meghatározása máshol kompromisszumot kényszerít.
- Ellenőrizze az átmenet hosszát és a nyírási sebességet, ne csak az arányt. A hosszú átmenetre elosztott 2,8-as arány nagyon eltérően viselkedik, mint a három repülésre koncentrált azonos arány.
- Döntse el, hogy a kompozíciónak szüksége van-e sorompóra, Maddock szakaszra vagy tűkeverőre; a töltött és erősen színezett vegyületek gyakran többet nyernek a diszperzióból, mint a tömörítésből.
- Erősítse meg a dőlésszöget, a repülési szélességet, a tok mélységét, a kopási ráhagyást és a számítási módszert a rajzon, és kapja meg írásban a hatékony tömörítési arányt.
Miután a csavar geometriája rögzített, a sor többi részének meg kell egyeznie vele. A hűtési hossz, a felszívási feszültség, az akkumulátor kapacitása és a tekercselési sebesség mind a stabil olvadékteljesítményből fakad.
 Huzal és kábel extrudáló vonal Jellemzők 1. Hordó és csavar import Tajvanról nagy extrudálási kapacitással. 2. Különböző típusú műanyagok választhatnak saját hordót és csavart. EX: PVC, PE, ... Termék megtekintése →
Viselkedési, karbantartási és megfelelőségi megjegyzések
A csavar kopóalkatrész, és a tömörítési aránya eltolódik. A nitridált repülések a töltött keverékekkel szemben elveszítik a tokmélységet, és amint az adagolócsatorna néhány tizedmilliméterrel mélyebb lesz, az effektív arány csökken, és ezzel együtt az olvadási viselkedés is megváltozik. Azok a vonalak, amelyek az üzembe helyezéskor stabilak voltak, falvastagság-szóródást mutatnak, és ennek oka gyakran a csavar, nem pedig a keverék.
- Minden éves leálláskor mérje meg a repülés külső átmérőjét és csatornamélységét, és hasonlítsa össze a mért értékeket az eredeti rajzzal.
- Kövesse nyomon a kilogrammonkénti fajlagos energiát; a lassú emelkedő trend a kopás és a kompressziós arány változásának egyik legkorábbi jele.
- Tartsa együtt a csavarrajzot, az anyagminőséget és a hőkezelési nyilvántartást, hogy újratervezés nélkül lehessen cserélni.
- Ellenőrizze újra a hordó fűtési profilját és a csavaros hűtést, amikor a keverék megváltozik; mindkettő képes új csavar nélkül kiegyenlíteni a szerény geometriai határokat.
Az üzemidő a lefelé irányuló puffercsavar kimenetétől is függ. Akkumulátor és táncoló rendszerek folyamatos extrudáló sorokhoz megtartja az anyagot a tekercscsere révén, így az extrudernek soha nem kell leállnia, így az olvadéktörténet következetes az első métertől az utolsóig.
A tömörítési arány egy szám, amely meghatározza, hogy a csavar hol végezze el olvasztási munkáját. Illessze a vegyület sűrűségváltozásához és nyírási toleranciájához, tartsa az átmenetet elég hosszú ideig ahhoz, hogy perzselés nélkül megolvadjon, és ellenőrizze a valós csatornatérfogatokat ahelyett, hogy egy rajzból vett mélységarányban bízna. Kábelvonalon általában ennyi a különbség a stabil szigetelőfal és egy hét selejt között.