LANGUAGE
Egy 70 mm-es PVC szigetelősor, amely 300 m/perc sebességgel fut, nagyjából 36 km szigetelt magot készít egy kétórás ablakon belül. Ha az adott ablak tíz percére a kész átmérő 0,05 mm-rel a vevő tűréshatárán kívülre sodródik, akkor több kilométernyi mag törmelékké válik, a felszedő orsót át kell dolgozni, és az eltérést általában nem a saját padlóján, hanem a megrendelő beérkező ellenőrzésénél észlelik.
Az extrudálási folyamatvezérlés a visszacsatolási hurkok összessége, amely megakadályozza ezt az eredményt. Meghatározott ablakokon belül percről percre tartja az olvadék hőmérsékletét, olvadéknyomását, csavarsebességét, vezetéksebességét, átmérőjét és feszültségét, és rögzíti, hogy mi mozdult el, ha valami elromlik.
A rövid válasz: stabilizálja először az olvadékot, majd a méretet, majd a feszültséget. A hőmérséklet és a nyomásstabilitás dönti el, hogy a falvastagság megmarad-e; az átmérő és a kapacitás visszacsatolása dönti el, hogy a tűrés fennáll-e; A feszültség és a felhalmozódás dönti el, hogy a vonal túléli-e az átállást megállás nélkül. Hangolja be őket ebben a sorrendben, mert minden hurok zavarja a mögötte lévőt.
Az olvadéknyomást, a forró átmérőt, a falvastagságot és a felvételi feszültséget egy másodperces időközönként naplózó vonal általában megmutatja a veszteségek helyét a futást követő egy héten belül, jóval azelőtt, hogy bármilyen hardverfrissítés indokolt lenne.
Öt vezérlőhurok, amelyek eldöntik, hogy a fal tart-e
Az extrudálósoron a folyamatvezérlés nem egy vezérlő. Öt hurok működik együtt, és az interakció az, ami megnehezíti a munkát.
Hőprofil
Öt-hét hordózóna 3 °C-on belül, a vágózóna 2 °C-on belül tartható.
Olvadéknyomás
A jelátalakító a képernyőcsomag előtt, a stabilitás az alapjel 1 százalékán belül.
Csavar és vezeték sebessége
A csavar fordulatszáma a vezeték fordulatszámához van hozzárendelve, 1,4 és 1,6 közötti lehúzással PVC szigeteléshez.
Dimenziós visszacsatolás
Lézermérő 6-8 m-re a szerszámtól, kapacitásmérő a falvastagsághoz és az excentricitáshoz.
Feszültség és felhalmozódás
Táncos pozíció, felvételi feszültség newtonban és 30-90 másodperces tárolt hossz.
Az olvadékhőmérséklet a leglassabb hurok, és a leggyakrabban a tapintás által beállított hurok. Egy tipikus szigetelési vonalon az adagolózóna 5°C-os eltolódása eléggé megváltoztatja a viszkozitást ahhoz, hogy állandó csavarsebesség mellett 0,02 mm-rel 0,04 mm-re tolja el a kész átmérőt. A hőelemeket negyedévente referenciaértékkel kell ellenőrizni, mert a 4 °C alacsony hőmérsékletet mutató érzékelőt általában egy olyan kezelő kompenzálja, aki megemeli az alapjelet, és soha nem hozza vissza.
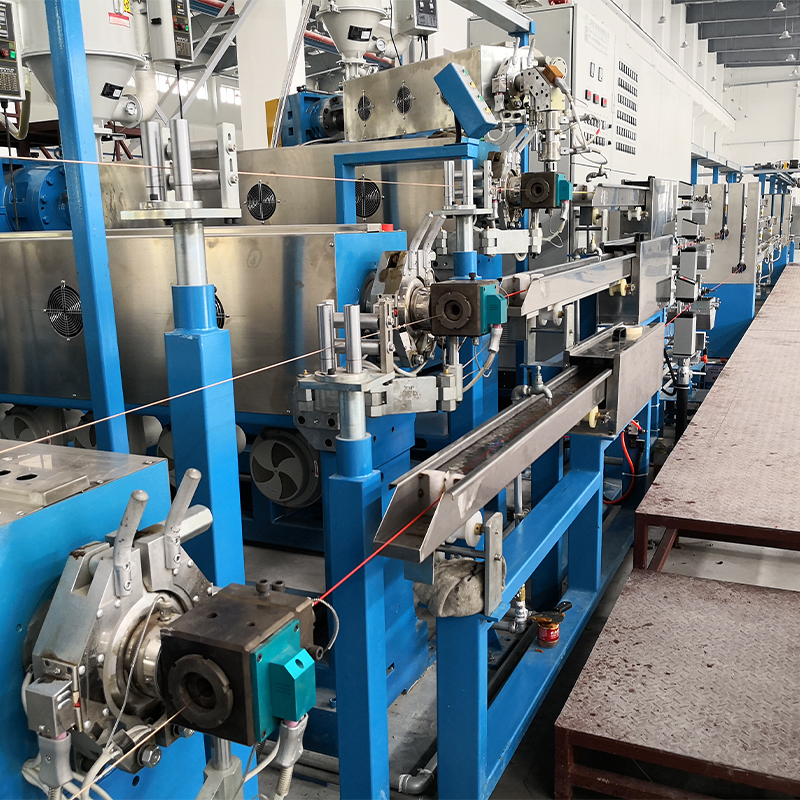
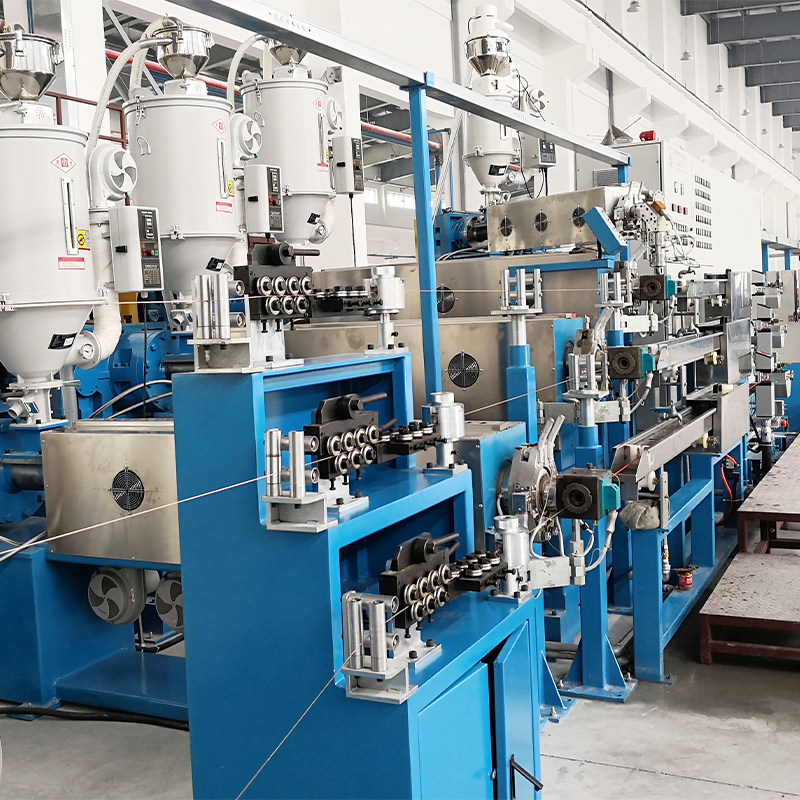
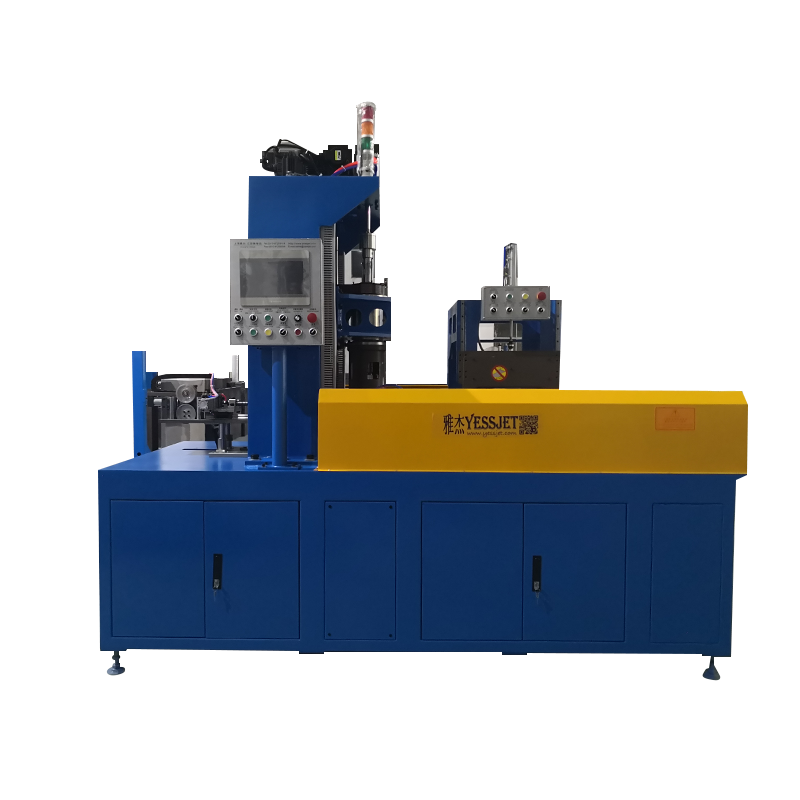
 Full Auto PE PVC nagy teljesítményű kábelextruder A Full Auto PE PVC High-Perf Cable Extruder egy integrált gyártási rendszer, amelyet a kábelgyártók hatékony, nagy pontosságú gyártásának támogatására terveztek. Ez sp... Termék megtekintése →
A csavargeometria beállítja, hogy mennyi munkát kell végeznie a hőmérsékleti huroknak. A keverékhez igazított kompressziós arány lapos nyomásprofilt eredményez; az eltérés a fej nyomásának emelkedéseként jelenik meg, amelyet semmilyen PID-hangolás nem távolít el. A képernyőcsomag állapota ugyanezen okból tartozik a szabályozási tervbe: a részben blokkolt csomag megemeli a fejnyomást és 2-5 százalékkal megváltoztatja a teljesítményt. A csavar kialakítása, a kimenet és a vezérlés stabilitása közötti kapcsolat ebben szerepel nagy hatékonyságú extrudervezető .
Az átmérő és a falvastagság az, ahol a vezérlés láthatóvá válik az ügyfél számára. A szerszámtól 6-8 m-re szerelt lézeres mérőműszer meleg átmérőt mutat, amely 8-12 százalékkal nagyobb, mint a hideg átmérője a PE szigetelővezetéken, így a vezérlőnek a hideg célpontok felé kell dolgoznia, miközben a mérőműszer meleget lát. A feszültség zárja a láncot: a néhány százalékon belüli felszívási feszültség a magot kereken tartja, és megakadályozza, hogy a felső rétegek beleharapjanak az orsón lévő szigetelésbe.
Kézi, alap PLC és zárt hurkú vezérlés összehasonlítva
Három vezérlőarchitektúra jelenik meg ugyanazon a műhelyszinten, és a különbség inkább számokban, mint brosúrákban mutatkozik meg.
Ellenőrzési megközelítés
Ami szabályozott
Átmérő eltérés
Változásonként induló selejt
Átállási idő
Kézikönyv
A csavar sebességét és felszívódását szem és hang határozza meg
/- 0,08 mm
120-200 m
25-40 perc
Alap PLC, nyitott hurok
Alapértékek megtartva, csak riasztások, nincs termékvisszajelzés
/- 0,04 mm
60-100 m
15-25 perc
Zárt hurok műszerrel és feszültség visszajelzéssel
Az átmérő, a falvastagság, az olvadéknyomás és a feszültség folyamatosan szabályozva
/- 0,015 mm
20-40 m
8-12 perc
táblázat: indikatív teljesítménysávok 70 mm-es PVC szigetelővezetékhez; a tényleges adatok a keveréktől, a csavar kialakításától és a felvevő konfigurációtól függenek.
A negyedik oszlop az, amelyik fizet. Ha átállásonként 150 m-ről 30 m-re vágja le az induló hulladékot, egy hetente nyolcszor terméket cserélő vonalon, hetente körülbelül 960 m kész magot takarít meg, mielőtt az állandósult hozam bármilyen javulását beszámítanák.
Rejtett mérőszámok: Hol vannak valójában a veszteségek
Az átmérődiagramok gyakran kiválóan néznek ki jóval azelőtt, hogy egy vonalat valóban ellenőrizni lehetne. A változók szélesebb halmazának naplózása egyetlen 24 órás futás során általában újraosztja a veszteségképet.
Átmérő drift
34%
34%
Feszültségcsúcsok
26%
26%
Olvadási hőmérséklet
18%
18%
Csavar kopás
12%
12%
Nedvesség
10%
10%
Mindegyik oknak más megoldása van, és csak az elsőt oldja meg egy jobb mérőeszköz vásárlása.
- Feszültségcsúcsok váltáskor: a táncos eléri az utazási határt, és az akkumulátor kiürül, mielőtt a toldás befejeződik. A 30-90 másodperces vonalsebesség tárolása tervezési döntés, nem pedig a vezérlő erősítése.
- Olvadékhőmérséklet-vadászat: általában egy túl erősen forgó hűtőventilátor vagy egy gyenge érintkezéssel rendelkező fűtőszalag, amely a fejnyomás 30-60 másodperces oszcillációjaként látható.
- Csavarok és hengerek kopása: 0,1 mm-es hézagnövekedés az adagolórészben 3-6 százalékkal csökkentheti a teljesítményt, és a kezelőket a csavarsebesség növelésére készteti, ami növeli az olvadék hőmérsékletét.
- Anyagnedvesség: néhány száz ppm nedvesség a PVC-keverékben üregeket hoz létre, amelyeket az átmérőmérő boldogan jó terméknek tart.
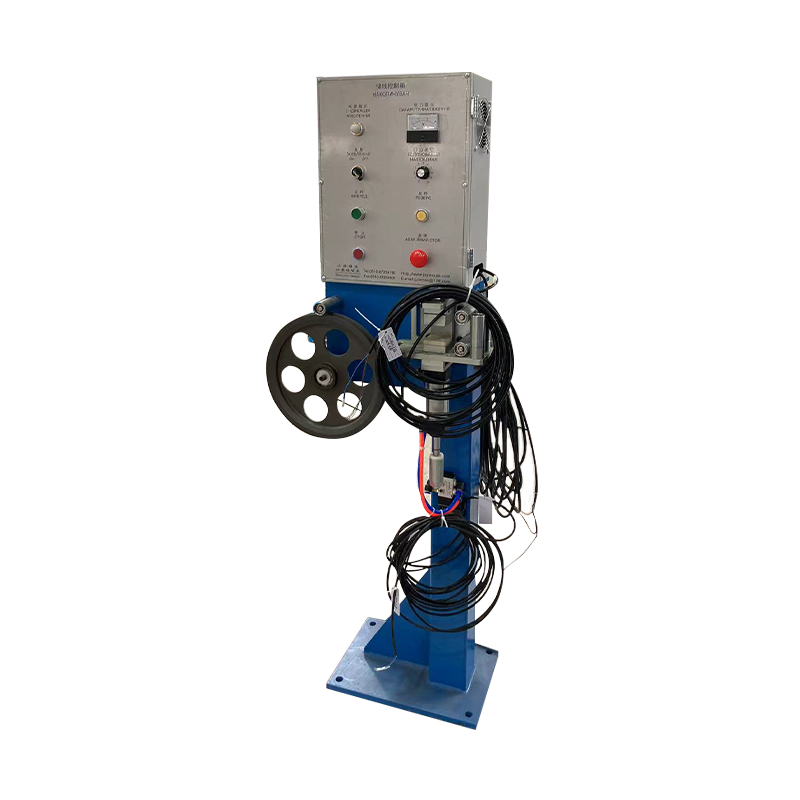
A feszültség az a hurok, amelyet leggyakrabban nyitva hagynak azokon a vonalakon, amelyek egyébként modern vezérlést futtatnak, és ez az első hely, ahol figyelni kell, amikor a selejt átmérőriasztás nélkül emelkedik.
 Vezetékkábelfeszültség-szabályozó rendszerek A kábelfeszesség precíz szabályozására tervezett vezetékes kábelfeszesség-szabályozó rendszerek a kábeltekercselési folyamatok nélkülözhetetlen felszerelései. Alapvető funkciója a... Termék megtekintése →
Ahol a legjobban kifizetődő az ellenőrzési erőfeszítés, kábeltípus szerint
Az ellenőrzési befektetés megtérülése termékcsaládonként élesen különbözik, mivel az anyagköltség, a tűrés és a vonalsebesség eltérő.
Tápkábel, XLPE MV és LV - 38%
LAN és adatkommunikáció - 26%
Építőhuzal, PVC és UPVC - 16%
Autóipari és elektronikus vezetékek - 12%
Speciális és egyéb - 8%
Az XLPE tápkábel dominál a visszatérésben, mert szűk a faltűrés, drága a keverék, és egy selejtkilométer többszöröse annak, mint egy selejtkilométer PVC épülethuzal. A LAN-kábel a második helyen áll, mivel a kapacitás és az excentricitás határait nem lehet csak a kezelői szakértelemmel teljesíteni; az 5 százalékos excentricitású mennyezet folyamatos mérést és korrekciót igényel. Az építőhuzal megengedőbb az excentricitás tekintetében, de 600-1200 m/perc sebességgel fut, ahol a sebességszabályozás és a felvevő feszültség határozza meg, hogy az orsó eladható-e. Az autóipari és elektronikus vezetékes vezérlés főként a sok rövid távon végzett ismételhetőség révén jutalmazza az irányítást.
Üzembe helyezési sorrend: hat lépés, amely rögzíti a beállításokat
Egy új vagy átépített vonal gyorsabban éri el a stabil vezérlést, ha az alábbi sorrendet követi, nem pedig mindent egyszerre hangol.
1. lépés: Alapállapot, mielőtt bármit megváltoztatna
Rönk olvadéknyomás, hideg és meleg átmérő, falvastagság és felszívási feszültség egy másodperces időközönként a teljes műszakhoz. Ez a rekord az egyetlen megbízható bizonyíték arra, hogy egy későbbi változtatás segített.
2. lépés: Szerelje fel az érzékelőket a folyamathoz, ne a szekrényhez
Helyezze a lézermérőt 6-8 m-re a szerszámtól, hogy az olvadék leülepedjen, tartsa a nyomásátalakítót a szitatömb előtt, és szerelje fel az erőmérő cellát olyan helyre, ahol a szalagsúrlódás nem tudja torzítani.
3. lépés: Hangolja be a hurkokat sorrendben
Először a hőmérséklet, majd az olvadéknyomás, majd a méret, majd a feszültség. A hőmérséklet stabilizálódása előtti hangolási feszültség egyszerűen mozgatja az oszcillációt a vonal körül.
4. lépés: Készítsen sebességarány-táblázatot
Rögzítse a csavar fordulatszámát a vezetéksebességhez képest minden méretnél és keveréknél. Az ismert arányból induló szolgáltatók az idő harmadában jutnak el eladható termékhez.
5. lépés: Írja meg az átállási rutint
Töltse fel az akkumulátort, állítsa le a táncost menet közben, illessze össze, majd fokozatosan engedje fel a tárolót. A rutin az, ami az extrudert forogtatja, miközben a felszívás cserélődik.
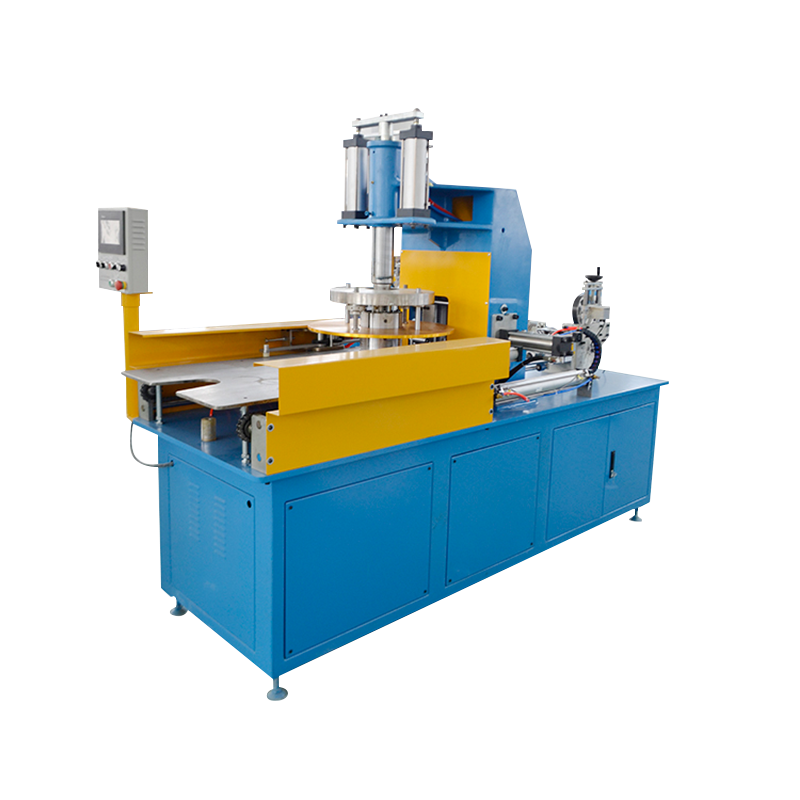
 Akkumulátor Dancer (kábeltároló állvány) Az Accumulator Dancer (Cable Storage Rack) egy professzionális kábelkezelő eszköz, amelyet a kábelfeldolgozási munkafolyamatok optimalizálására terveztek. Függőleges és vízszintes kivitelben is elérhető... Termék megtekintése →
6. lépés: Adja át írásban korlátozásokkal
A vezérlési határértékeket, a riasztási küszöböket és az egyes riasztások által igényelt műveleteket egy lapon kell feltüntetni a vonalon, nem pedig az üzembe helyezési fájlban.
Karbantartás, kalibrálás és megfelelőség
A szabályozás minősége csendesen romlik. A kalibrálási és ellenőrzési terv megbízhatóan tartja a hurkokat a nagyjavítások között.
- A hőelemek ellenőrzése negyedévente referencia alapján, 5 °C tűréssel.
- Az olvadéknyomás-átalakító havonta nullázva és 12 havonta újrakalibrálva.
- A lézerátmérő mérőjének ellenőrzése nyomon követhető mesterrel 6 havonta.
- A táncos pozíció és a feszültségmérő cellák évente kalibrálása.
- Csavar- és hordóhézag mérése 4000-6000 üzemóránként.
- Szabályozási paraméterrekordok megőrzése gyártási tételenként, a vevői és a szabványos követelményeknek megfelelően.
A megfelelőség nagyrészt dokumentációs gyakorlat, ha a hardver megfelelő. Az olyan kábelszabványok, mint az IEC 60227, IEC 60502, UL 44, UL 83 és GB/T 5023 határozzák meg a teljesítendő méreteket; a folyamatirányító rendszer minden méteren bizonyítékot szolgáltat arra vonatkozóan, hogy ezek megfeleltek. A tételenkénti átmérő- és falvastagság-naplók megőrzése az ellenőrzést fájllekéréssé változtatja az újratesztelés helyett.
A biztonság ugyanabba a tervbe tartozik. A forgó felszívóberendezések védelme, a reteszelt vészleállítók és az öblítés során a vágófejhez való ellenőrzött hozzáférés nem választható extrák az éjjel felügyelet nélkül közlekedő vezetékeken. Riasztási határértékeket is be kell állítani, hogy a kezelők a selejt megjelenése előtt reagáljanak, ne pedig az orsó befejezése után.
Az extrudálási folyamat szabályozását legjobban a sor végén lehet megítélni. Az extruder, amely egy változó magot ad át a tekercsnek, egyszerűen lefelé mozgatta a problémát, ahol feszültséghiba, ovális orsó vagy elutasított raklap lesz belőle. Ezért a mérésnek követnie kell a terméket: az átmérőt és a falvastagságot a szerszámnál, a feszültséget és a hosszúságot a tekercsnél, és a tekercs azonosságát azon a ponton, ahol robotizált raklapozó rendszerek kábeltekercsek kezelésére átvenni.
A Jiangsu Yessjet Precise Machinery extrudáló, tekercselő, csomagoló és raklapozó berendezéseket egyetlen összekapcsolt vonalként épít, ami ebben az összefüggésben számít. A szerszámnál az átmérőt tartó hurkokat és a tekercsnél a feszültséget tartó hurkokat egymásra gondolva kell megtervezni, és a lánc mindkét végét szállító gyártó össze tudja hangolni őket ahelyett, hogy egyiket hibáztatná a másikért.