LANGUAGE
Egy délkelet-ázsiai kábelprocesszor a közelmúltban lecserélte az extrudálási minőségű polietilén keveréket egy olcsóbb, fröccsönthető minőségű gyantára, hogy kilogrammonként nagyjából 0,12 dollárt takarítson meg. A futás első órája normálisnak tűnt. A második órára a falvastagság a tűréshatáron kívülre sodródott, a felület hullámossága jelent meg, és a műszak kimenetének közel 12 százalékát le kellett csupaszítani és újra feldolgozni. A gyanta nem volt rossz; egyszerűen rossz minőségű volt az extruderhez.
Ez a tapasztalat arra a következtetésre mutat, amelyre ez a cikk épül: az extrudálási minőségű polimerek nem marketingcímke. Ezek nagyobb molekulatömegű, szándékosan kiegyensúlyozott molekulatömeg-eloszlású és alacsonyabb olvadékfolyási indexű polimer készítmények, amelyek mindegyike úgy lett megtervezve, hogy megtartsák alakjukat és méretüket, amikor nagy sebességgel nyomják át a szerszámon. A puszta ár alapján történő választás szinte mindig többe kerül a selejt, az állásidő és az elutasított kábel miatt, mint az a kis prémium, amelyet megtakarít.
Alapvető következtetés
Az olvadékszilárdság, az áramlási stabilitás és a hőellenállás határozza meg, hogy az anyag tisztán fut-e az extrudáló vonalon. A fröccsöntési minőségű gyanták nem rendelkeznek olyan olvadékszilárdsággal, hogy megtartsák a mérettűrést a szerszámban, ezért a kábelszigeteléshez és a burkolathoz extrudálási fokozatokat írnak elő.
Mi határozza meg az extrudálási minőségű polimert
Három mérhető tulajdonság választja el az extrudálási minőségű polimereket az injekciós minőségű megfelelőiktől. Ha ezek tisztázódnak, az anyagválasztás többi része kiszámíthatóbbá válik.
- Molekulatömeg és eloszlás: Az extrudálási fokozatok a gyantacsalád nagyobb molekulatömegű végén találhatók. A hosszabb polimer láncok olyan szilárdságot adnak az olvadéknak, amely a szerszámból kihúzható, és egységes szigetelőréteggé vagy burkolattá alakítható, ahelyett, hogy elszakadna vagy megereszkedne.
- Olvadékfolyási index (MFI vagy MFR): A legtöbb extrudálási minőségű PE és PP gyanta a 0,3-5 g/10 perc tartományba esik, míg az injekciós minőségek gyakran 8 és 60 g/10 perc közöttiek. Az alacsonyabb MFI azt jelenti, hogy az olvadék ellenáll a megereszkedésnek, és a lehűlés során megtartja a keresztmetszetét.
- Megduzzadási és olvadási szilárdság: Az olvadékszilárdság a nyújtással szembeni ellenállás, a szerszámduzzadás pedig az olvadék természetes tágulása, amikor kilép a szerszámból. Az extrudálási fokozatok előre láthatóan tartják a szerszámduzzadást, így a szerszámfelület hossza, lehúzási távolsága és hűtési profilja magabiztosan tervezhető.
- Hőstabilizáció: Az extrudált keverékek stabilizátorokat tartalmaznak, amelyek hosszabb tartózkodási időt biztosítanak a hordóban, és magasabb hőmérsékletnek vannak kitéve a szerszámnál. Ez leginkább a PVC és az XLPE esetében számít, ahol az ellenőrizetlen lebomlás fekete foltokat és felületi hibákat hoz létre.
Általános extrudálási minőségű családok kábelgyártáshoz
LDPE / LLDPE
MFI 0,5–2. Rugalmas és feszültség-repedésálló. Szigetelésre és könnyű burkolatokra használják a távközlési és épületvezetékekben.
HDPE
MPI 0,3–1,5. Merev, nagy szakítószilárdsággal. Csővezetékekhez, vezetékekhez és nagy teherbírású külső köpenyekhez használják.
PVC
K-érték 65–75 rugalmas készítmények esetén. Eredetileg égésgátló és könnyen képlékenyíthető. Az alapértelmezett a kis- és középfeszültségű burkolatokhoz.
PP
MFI 0,5–3. Low density, good chemical resistance. Gyakori az autókábelek szigetelésében és töltőszalagokban.
XLPE
Térhálósítható PE vegyület, amelynek MFI értéke körülbelül 1 a kikeményedés előtt. Magas dielektromos szilárdság és 90°C-os folyamatos teljesítmény. Szabvány közép- és nagyfeszültségű szigeteléshez.
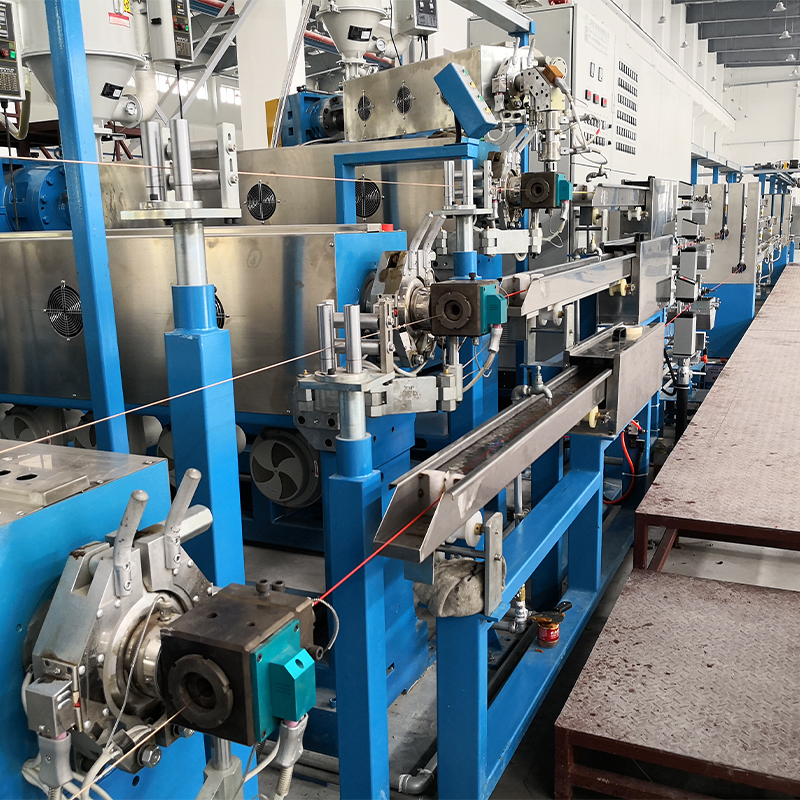
Mivel a PE és a PVC teszi ki a legtöbb kábelextrudálási mennyiséget tonnaszám szerint, az extruder konfigurációja ugyanolyan fontos, mint az összetett kémia. Az a gép, amely újraszerszámozás nélkül kezeli a PE-t és a PVC-t is, lehetővé teszi a növény számára, hogy lerövidítse az átállási időt, és elkerülje a keresztirányú szennyeződést. Példa erre a teljesen automatikus PE/PVC nagy teljesítményű kábelextruder, amely egy kettős célú csavart, precíziós hőmérsékletszabályozást és gyors hordókioldó funkciókat egyesít a keverékváltáshoz.
 Teljesen automatikus PE/PVC nagy teljesítményű kábelextruder kettős célú csavarral Ez az extruder támogatja a gyors váltást a PE és a PVC között, újraszerszámozás nélkül, kombinálva a kettős célú csavart és a pontos hőmérsékletszabályozást. Alkalmas olyan üzemekre, amelyek célja az átállási idő és a szennyeződés kockázatának csökkentése. Termék megtekintése →
Extrudálási fokozat vs befecskendezési fokozat: közvetlen összehasonlítás
Az alábbi összehasonlítás bemutatja azokat a gyakorlati különbségeket, amelyek egy kábelgyártó vonalat érintenek. A számok PE vagy PP gyantacsaládot feltételeznek; A PVC-t általában K-értékkel értékelik az MFI helyett.
Tulajdonság
Extrúziós fokozat
Injekciós fokozat
Hatás a termelésre
MFI (g/10 perc)
0,3–5
8–60
Dimensional control after the die
Olvadási erő
Magas
Alacsony vagy közepes
Megakadályozza a megereszkedést és a nyakba hajlást
Die swell viselkedés
Megjósolható
Széles körben változik
Wall thickness uniformity
Molecular weight distribution
Testre szabott, gyakran bimodális
Szűkebb
A teljesítmény és a stabilitás egyensúlya
Thermal stabilizer loading
Kiterjesztett
Szabványos
Ellenáll a lebomlásnak a tartózkodás során
Ár prémium
Alapérték 5% és 15% között
Alapvonal
Az alacsonyabb hulladékarány ellensúlyozza a prémiumot
Az értékek tipikus referencia tartományok a kábelextrudáló keverékekhez. Mindig ellenőrizze a szállító műszaki adatlapja alapján.
A gyakorlatban az extrudált minőség prémiumát akkor kapják meg, ha akár egy-két százalékkal kevesebb selejt keletkezik. A 12 százalékos selejtezés, mint a nyitó példában, sokkal többe kerül, mint bármilyen anyagmegtakarítás.
Rejtett mutatók: Az MFI helyes leolvasása a kábelkihúzáshoz
A specifikációs lap MFI-száma azt írja le, hogy a polimer hogyan áramlott egy szabványos szerszámban rögzített terhelés mellett, nem pedig azt, hogy hogyan viselkedik a csavar és a szerszám kombinációjában. Az alábbi táblázat a kábelek szigetelését és burkolatát meghatározó polimerek tipikus extrudálási fokozatú MFI-értékeit mutatja. A PVC-t kihagyjuk, mert K-értékkel van besorolva.
LDPE 0,8
LLDPE 1.0
HDPE 0,5
PP 1.5
XLPE 1.0
Tipikus olvadékfolyási index g/10 percben extrudálási minőségű kábelpolimereknél. PVC is rated by K-value and not shown.
Az MFI mögött rejtett mérőszám az olvadékhőmérséklet stabilitása. Ha az extruder nem tudja tartani az olvadékhőmérsékletet ±3°C-on belül a szerszámnál, még a megfelelően meghatározott minőség is mutat átmérőváltozást. A csavargeometria, a hordó hűtése és az elülső feszültségszabályozás mind hozzájárul ehhez a stabilitáshoz. Azon zsinórok esetében, amelyeknek folyamatosan kell futniuk a tekercscsere során, Akkumulátor és táncoló rendszerek folyamatos extrudáló sorokhoz tartsa egyenletesen a feszültséget és a sebességet, hogy az extruder állandó terhelést lásson.
Extrúziós minőségű polimerek forgalmazása huzalban és kábelben
A kábelgyártók ritkán használnak minden polimercsaládot egyformán. Az alábbi eloszlás a vezeték- és kábelágazat tipikus fogyasztását tükrözi.
PVC – 34%
XLPE – 26%
LDPE / LLDPE – 18%
HDPE – 8%
PP – 10%
Egyéb – 4%
A PVC azért vezet, mert olcsó, természeténél fogva égésgátló, és mérsékelt hőmérsékleten is könnyen feldolgozható, ami dominánssá teszi a vezetékek és kisfeszültségű kábelek építésében. Az XLPE dielektromos szilárdsága és magasabb termikus besorolása miatt a legtöbb szabványban 90°C körüli folyamatos, így ez az alapértelmezett a közép- és nagyfeszültségű tápkábeleknél. A PE-minőségek jelentik a kommunikációs kábelek szigetelésének alappillérét, a PP pedig a vegyszerállóság és az alacsony sűrűség miatt nőtt az autóvezetékekben.
Az XLPE feldolgozásához szabályozott hőmérséklet-profilra és egy vízvályúra van szükség a szerszám után, hogy az olvadékhőmérséklet gyorsan csökkenjen. Ezért az XLPE vonalak általában víztartályos extruder konfigurációt használnak.
 XLPE/PE kábelextruder hűtővíz tartállyal az ellenőrzött feldolgozáshoz Az XLPE és PE szigeteléshez tervezett extruder több szakaszból álló víztartályt tartalmaz a gyors hűtés és az egyenletes vastagság érdekében. Kiküszöböli az egyenetlen szigetelést és a lassú hűtést, stabil elektromos teljesítményt biztosítva a táp- és kommunikációs kábelekben. Termék megtekintése →
A Practical Five-Step Selection Process
Ez a munkafolyamat a beszerzést és a folyamattervezést egy üres oldaltól a minősített osztályzatig viszi, találgatások nélkül.
Step 1 – Define the spec
Rögzítse a feszültségosztályt, a vezeték méretét, a folyamatos hőértéket, a lángigényt és a rugalmassági célt. This narrows the polymer field immediately.
Step 2 – Shortlist resin families
PVC az általános burkolathoz, XLPE az erősáramú kábelekhez, PE a kommunikációs szigeteléshez, és PP, ahol a vegyszerállóság vagy a súly számít.
Step 3 – Match MFI to screw and die
Az alacsony MFI-minőségű típusokhoz nagyobb motornyomatékra és nagyobb nyíróerőre tervezett csavarra van szükség; A magas MFI-minőségű termékeknek szigorúbb szerszámhőmérséklet-szabályozásra van szükségük. Check L/D ratio and compression ratio.
4. lépés – Futtasson le ellenőrzött kísérletet
Működtesse gyártási sebességgel és log olvadékhőmérsékleten, fejnyomással és átmérőváltozással legalább egy órán keresztül. Egy konzisztens ±1 százalék átmérőjű sáv praktikus cél.
Step 5 – Lock the window and audit supply
Rögzítse a henger hőmérsékletét, a csavar sebességét és a lehúzási arányt egy dokumentált eljárással. Érvényesítse az IEC 60502, UL 1581 vagy a vonatkozó kábelszabvány szerint.
The equipment is the other half of the equation. Ha új üzemet vagy jelentős átépítést tervez, egy komplett huzal- és kábelextrudáló sor egy hozzáillő csavarral, matricával, hűtővályúval és felszívással elkerüli azokat a kompatibilitási problémákat, amelyek a különböző beszállítók gépeinek helyszíni összeszerelésekor jelentkeznek. Az extrudáló sor egyetlen rendszerként integrálja ezeket a szakaszokat.
 Integrált vezeték- és kábelextrudáló sor, megfelelő komponensekkel Ez a teljes terméksor egyetlen rendszerként integrálja a kifizetést, az egyengetést, az extrudálást, a hűtést, a nyomtatást és a felszedést. Választásával elkerülhetők a keverő beszállítók kompatibilitási problémái, így megbízható működést biztosít új üzemek vagy nagyobb átépítések esetén. Termék megtekintése →
Karbantartási és megfelelőségi gyakorlatok, amelyek megvédik az osztályzatot
A minősítés megszerzése után a legnagyobb kockázatok a kiválasztásról a kezelésre és a folyamat fegyelemre helyeződnek át.
Material handling and storage
- Nedvesség szabályozás: Még az alacsony nedvszívó képességű polimerek felületén is repedések keletkeznek, ha nedves körülmények között tárolják. Tartsa a keverékeket az eredeti, zárt csomagolásban, és használjon garatos szárítót a higroszkópos mesterkeverékekhez és speciális keverékekhez.
- Tisztítás az évfolyamok között: Ha PVC-ről PE-re vagy XLPE-re váltunk, elszenesedett maradványok maradhatnak, amelyek órákkal később fekete foltokként jelennek meg. Használjon dokumentált öblítési sorrendet kompatibilis öblítőszerrel.
- Tárolási korlátok: Halmozza fel a zsákokat a padlóról, tartsa a raktári hőmérsékletet 30 °C alatt, és használja a „first in, first out” készletforgatást, hogy elkerülje a finomodást és az agglomerációt.
Megfelelőség és nyomon követhetőség
- Korlátozott anyagok: A RoHS és a REACH dokumentált anyagnyilatkozatokat ír elő a vegyület szállítójától, és rendszeres újratesztelést kell végezni, ha a készítmény megváltozik.
- Flame and safety standards: Az UL 1581, IEC 60332 és IEC 60754 meghatározza azokat a lángterjedési és halogéntartalom-követelményeket, amelyeket a választott extrudálási fokozatnak meg kell felelnie az épületek és ipari kábelek esetében.
- A tétel nyomon követhetősége: Rögzítse a polimer tételszámokat, a mesterkeverék-tételeket és az extrudálási paramétereket minden gyártási folyamathoz, hogy a minőségi incidens nyomon követhető legyen az anyagra, a gépre és a kezelőre.
Az extrudálási minőségű anyag a matrica után is tönkremehet a rossz kezelés miatt. Az inkonzisztens tekercselési feszültség karcolja a felületet, és a durva raklapozás összetörheti vagy torzíthatja a kész orsót. Robot raklapozó rendszerek kábeltekercsek kezelésére csökkentse ezt a kockázatot az emelés és halmozás automatizálásával, ellenőrzött, megismételhető mozdulatokkal. A megfelelő polimer és a fegyelmezett kezelés párosítása az anyagi döntést megbízható termelési eredményké változtatja.